
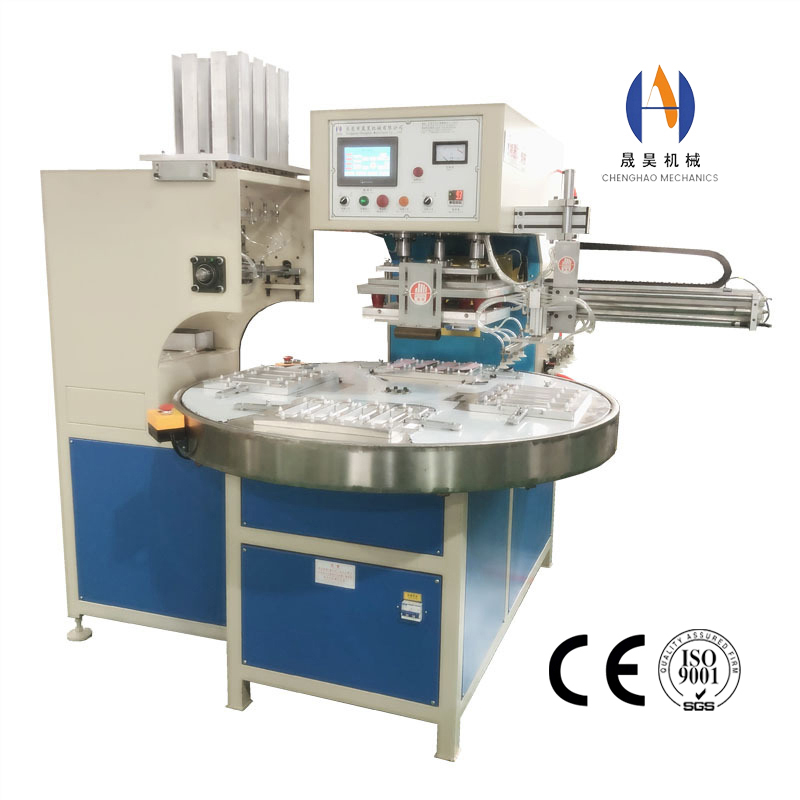
La cuestión de la selección manual frente a la automática de la máquina de soldadura de alta frecuencia suele plantearse como una elección tecnológica. En la práctica, es una cuestión comercial. Ambas configuraciones sueldan los mismos materiales a la misma calidad cuando están correctamente montados: la diferencia es quién carga las piezas, cuánto se paga por hora por ese trabajo, con qué frecuencia cambia el producto y cuánto capital queda en el suelo entre trabajos. Una línea totalmente automática que opera dos turnos de pedidos pequeños es una forma cara de fabricar piezas. Una prensa manual que ejecuta tres turnos de un solo producto de alto volumen es una forma cara de competir. Acertar en esta decisión consiste principalmente en adaptar la máquina a la forma del libro de pedidos.
hay más que una opción binaria
A la mayoría de los compradores se les ofrecen dos opciones — una prensa manual o una línea automática — cuando en realidad hay cinco niveles comúnmente usados entre ellos. El nivel que se adapta a un producto dado suele ser ninguno de los extremos, y elegirlo deliberadamente es lo que evita tanto la sobrecapitalización como un cuello de botella laboral.
| Level | Lo que hace el operador | Lo que hace la máquina |
|---|---|---|
| 1. Prensa manual | Carga la pieza, posiciona el electrodo, inicia el ciclo, retira la pieza | Aplica potencia, tiempo y refrigeración según la receta almacenada |
| 2. Prensa neumática o hidráulica | Aún cargas y posiciones, pero la fuerza es alimentada y repetible | Se cierra bajo fuerza controlada, se mantiene durante la refrigeración, se abre automáticamente |
| 3. Doble cabeza o multi-estación | Carga una estación mientras la otra suelda | Alterna estaciones, manteniendo ocupados tanto al generador como al operador |
| 4. Torreta rotatoria | Carga y descarga en posiciones fijas mientras otras estaciones sueldan y enfrían | Índices automáticamente; solapamiento de soldadura, refrigeración y descarga |
| 5. Línea automática | Supervisa; la película o las piezas se alimentan, sueldan, cortan, prueban y apilan | Ejecuta toda la secuencia, incluyendo comprobaciones de fuga o resistencia en línea |
Como los parámetros de soldadura cambian muy poco entre estos niveles, la diferencia radica casi exclusivamente en el manejo. Los niveles 1 y 2 son dominio del estándar máquina de alta frecuencia de cabezal único, y gran parte del paso del nivel 2 al nivel 3 trata sobre cómo la máquina de alta frecuencia de doble cabeza recupera el tiempo de refrigeración que pierde una sola estación. Por eso la comparación que aparece a continuación se basa en el trabajo, el cambio y el capital más que en la calidad de la soldadura. Cómo encaja cada nivel en un flujo de producción más amplio se discute en automatización en las líneas de producción de soldadura de plástico.
donde gana cada nivel
La regla práctica es que la automatización paga por el tiempo de gestión que se repite de forma idéntica, muchas veces al día, durante meses. Cuando varía el manejo — diferentes piezas, tamaños, cambios frecuentes en el diseño — la flexibilidad de una prensa manual o semiautomática vale más que el rendimiento de una línea. En todo el rango estándar de máquinas de alta frecuencia, se aplica el mismo principio: ajustar la configuración al patrón de orden en lugar de a la cifra de salida más alta disponible.
| Level | Mejor Adaptado A | Mal adaptado a |
|---|---|---|
| Prensa manual | Pruebas, desarrollo de herramientas, piezas grandes o poco cómodas, cambios frecuentes de producto, bajos volúmenes | Alto volumen donde predomina el coste laboral, o donde la consistencia de ciclo entre operadores importa |
| Prensa neumática o hidráulica | La mayoría de la producción general — fuerza repetible a un coste de capital modesto, cambio rápido | Volúmenes muy altos donde el operador es la restricción en lugar del ciclo de soldadura |
| Doble cabeza o multi-estación | Volumen medio con uno o dos productos, donde el segmento de refrigeración deja tiempo de reposo que una segunda estación puede llenar | Mezcla muy alta, porque las herramientas se duplican por estación |
| Torreta rotatoria | Uno o dos productos estables en volúmenes donde un solo operador aún puede seguir indexando | Tiradas cortas, piezas grandes que son difíciles de fijar sobre una mesa giratoria |
| Automatic line | Alto volumen, baja mezcla, larga vida útil del producto, o donde la consistencia y trazabilidad no dependan del operador | Tiendas de trabajo, productos de temporada, cualquier cosa que probablemente se rediseñe dentro de un año |
Los números que lo deciden
La automatización se justifica por un ahorro de mano de obra que se repite durante toda la vida útil del producto. Eso hace que el cálculo sea bastante sencillo, siempre que se utilicen cifras honestas para los tres factores: tiempo de ciclo, coste laboral por hora y el volumen anual realista.
Coste laboral por parte
Multiplica el tiempo de manipulación por pieza por la tarifa de trabajo totalmente cargada — no solo el salario, sino el salario más beneficios, supervisión y espacio en el suelo. Luego divide el número de piezas que un operador puede manejar por hora en esa cifra.
Diferencia de Capital
Toma el coste total entregado de la solución automática menos el manual — incluyendo las herramientas adicionales, los accesorios y la puesta en marcha. Esta es la cantidad que el ahorro de mano de obra tiene que devolver.
Realistic Annual Volume
Usa el volumen al que puedas comprometerte durante los próximos tres año s, no el pico que recibiste una vez. La automatización de un producto que puede dejarse de fabricar en doce meses rara vez recupera su capital.
El volumen de equilibrio sigue directamente: divide la diferencia de capital por el trabajo aportado por parte. Si una solución automática cuesta mil más y ahorra por pieza, el punto de equilibrio es de unas 171.000 piezas — aproximadamente 57.000 al año durante tres años. Si el producto envía realmente 20.000 unidades al año, la prensa manual o semiautomática es la respuesta correcta, independientemente de lo buena que sea la línea automática.
| Scenario | Tiempo de manejo por parte | Sensible Level |
|---|---|---|
| Gama amplia de productos, lotes de unos pocos cientos | 30–90 segundos | prensa manual o neumática de cabeza única |
| Dos o tres productos, demanda constante | 20–40 segundos | Prensa de doble cabeza donde el tiempo de enfriamiento predomina |
| Un producto, alto volumen, piezas pequeñas | 10–20 segundos | Torreta rotatoria |
| Artículo consumible o de embalaje, demanda continua | Menos de 10 segundos | Línea automática con alimentación en rollo |
qué automatización realmente te compra más allá de la mano de obra
Un cálculo puramente laboral resta valor a la automatización en algunas plantas y lo exagera en otras. Estos son los efectos operativos que deben sopesarse junto con la tarifa por hora.
Consistencia de oblea a oblea
Un operador que posiciona una pieza de forma ligeramente diferente en cada ciclo cambia la distribución de presión. La automatización fija la pieza de forma idéntica cada vez, lo que amplía la ventana de proceso y reduce los rechazos que una prensa manual acepta como si fueran normales.
independencia de la habilidad
En una prensa manual, la salida y la calidad siguen al operador experimentado. Cuando la mano de obra cualificada es escasa o la rotación es alta, una célula automatizada protege el proceso de cambios en el personal.
Trazabilidad
El registro de parámetros, el conteo de piezas y la marcación de rechazos son salidas naturales de una celda automatizada. En una prensa manual hay que añadirlas deliberadamente, y a menudo no es así.
Seguridad y fatiga del operador
Mantener las manos alejadas del electrodo bajo fuerza y eliminar la tarea repetitiva es un beneficio real en turnos largos y cada vez más un requisito de cumplimiento que una preferencia.
qué te cuesta la automatización más allá del capital
Estas son las desventajas que aparecen tras la instalación en lugar de en el presupuesto, y son la razón por la que una prensa semiautomática bien elegida suele superar una línea que se compró un paso antes de la demanda.
| Constraint | Effect in Practice |
|---|---|
| Tiempo de cambio | Las herramientas, los accesorios y los cambios de receta tardan más, por lo que las tiradas cortas se vuelven poco rentables y la línea entre productos queda inactiva |
| Coste de herramientas y accesorios | Cada producto necesita su propio juego. En una planta multiproducto esto puede superar el coste de la máquina durante el primer año |
| Batch económico mínimo | La automatización empuja los pedidos pequeños a la prensa manual de todos modos, así que ambas máquinas acaban en el suelo |
| Mantenimiento y resolución de problemas | Neumáticos, sensores, lógica PLC y servos añaden modos de fallo; la detección de fallos es más lenta y a menudo requiere el proveedor |
| Pérdida de flexibilidad | Un cambio de diseño en el producto puede invalidar accesorios que tardaron meses en desarrollarse |
| Tiempo de puesta en marcha | Una celda automática suele tardar meses desde el pedido hasta la salida estable; una prensa manual puede estar produciendo piezas la semana en que se instala |
Un marco de decisión por escenario
Cuando la cartera de pedidos es mixta, ningún nivel gana en todos los productos. Esta es la secuencia que resuelve la mayoría de las decisiones de compra reales, y comienza con la pieza en lugar de la máquina.
La cuestión más amplia de qué tipo de máquina se adapta a cada material y producto se sitúa junto a esta decisión y se cubre en elegir la máquina de soldadura de plástico adecuada para PVC y TPU.
Las fotos que debes pedir antes de decidir
| Ask For | Por qué cambia la decisión |
|---|---|
| Un vídeo cronometrado de un ciclo real | Muestra el tiempo real de manejo y cuánto tiempo del ciclo está esperando, cosa que la hoja técnica nunca hace |
| Coste de herramientas para cada uno de tus productos | Convierte un precio atractivo de máquina en el coste real del proyecto en toda la gama |
| Procedimiento y tiempo de cambio | Determina el lote más pequeño que la máquina puede ejecutar de forma rentable |
| Una instalación de referencia que ejecuta tu tipo de producto | La evidencia más fiable disponible y la forma más rápida de ver los límites de un concepto |
| Piezas de repuesto y términos de soporte | El coste de inactividad en una celda automatizada es mucho mayor que en una prensa que aún puede operarse a mano |
Preguntas frecuentes
elige el nivel que coincida con tu cartera de pedidos
Chenghao Machinery fabrica máquinas de soldadura manuales, neumáticas, hidráulicas, de doble cabeza, rotativas y totalmente automáticas de alta frecuencia desde 3 kW hasta 60 kW, además de los electrodos y accesorios que requiere cada producto. Envíanos tu parte, expectativa del ciclo y volumen anual, y te diremos qué nivel da la vuelta — incluyendo cuándo la respuesta es la máquina más sencilla.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, China