
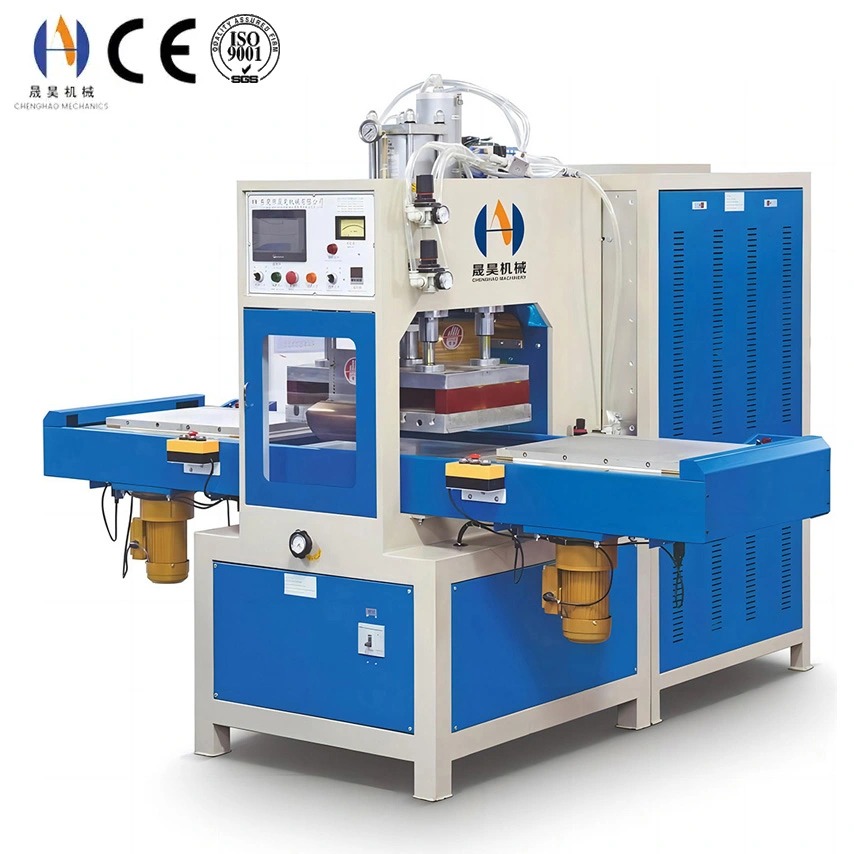
Las soldaduras débiles de alta frecuencia rara vez son causadas por un solo componente fallado, y por eso se diagnostican erróneamente con frecuencia. Una junta que se despega podría atribuirse a un tubo oscilador cansado, cuando la verdadera falla es un electrodo que ha dejado de hacer contacto uniforme. Podría ser culpa del operador, cuando el material ha absorbido humedad durante la noche. Las soldaduras débiles son el resultado visible de un desequilibrio en algún punto entre las cuatro cosas de las que depende la soldadura HF: potencia suministrada, tiempo a temperatura, fuerza aplicada y el estado de la unión, y la tarea de solución de problemas consiste en aislar cuál de ellas se ha movido. Esta guía explica cómo confirmar que una soldadura es realmente débil, cómo rastrearla hasta una causa raíz y cómo corregir el proceso de forma permanente en lugar de ir persiguiendo el síntoma pieza a pieza.
Primero, separar débil de poco soldado y sobresoldado
Una soldadura débil es aquella que falla por debajo de la resistencia que requiere la aplicación, y falla de forma característica: las partes de la unión limpias a lo largo de la junta, a menudo con poca o ninguna transferencia de material de un lado al otro. Esto es diferente de una junta sobresoldada, que falla justo al lado de la línea de soldadura porque el material ha sido diluido y fragilizado por demasiada potencia, presión o tiempo. Ambos se llaman "débiles" en la planta de producción, y tienen causas opuestas. Tratar una junta sobresoldada añadiendo potencia la empeora; Tratar una junta poco soldada reduciendo la presión hace lo mismo. Por tanto, el primer paso es observar dónde y cómo falla la articulación.
| Lo que ves en Failure | Lo que suele significar | Primera Dirección |
|---|---|---|
| La costura se despega sin que el material base se desgarre | Soldado poco — la interfaz nunca alcanzó la temperatura de fusión | Aumenta la densidad o el tiempo de potencia; comproba el contacto |
| Fallo justo fuera de la línea de soldadura, material diluido y rígido | Sobresoldado — la unión está caliente y fina, la película circundante es el punto débil | Reducir potencia, tiempo o presión; mejorar la refrigeración |
| La resistencia varía alrededor de la misma costura | Campo o presión desiguales — un problema de herramientas, nivelación o accesorio más que un ajuste | Inspeccionar la planitud y paralelismo del electrodo |
| Fuerte el primer desplazamiento, débil más adelante en la etapa | A variable de deriva — envejecimiento de tubos, calentamiento de electrodos, fluencia del jig o humedad ambiental | Parámetros logarítmicos a lo largo del tiempo; busca tendencia, no media |
| La costura se rompe, a menudo con quemaduras o un agujero estenopeico | Arco o quemado junto a una línea débil — una superficie contaminada o un borde afilado del electrodo | Material limpio y bordes de electrodos de vestir |
prueba antes de tocar un ajuste
Es común que una "soldadura débil" se declare tras un tirón manual que se sintió más fácil de lo habitual. Ese juicio no es repetible, y ajustar la máquina contra ella hace perder tiempo y normalmente desplaza el proceso de una configuración que ya era correcta. Antes de cambiar cualquier parámetro, se debe cuantificar la pérdida de resistencia y la prueba debe ser una que la planta pueda repetir en cada lote. El método elegido depende del producto, pero el principio es el mismo: aplicar una carga definida a una muestra definida y comparar con un mínimo documentado.
| Test | Mejor Para | Lo que revela |
|---|---|---|
| prueba de peeling | Juntas planas, película y lámina, revisión rápida del taller | Si la interfaz se fusionó y qué tan consistente es la fusión a lo largo de la unión |
| Tracción o tracción por corte | Cualquier costura donde deba registrarse un número | Carga en el momento de fallo, por lo que se puede establecer un mínimo y tender contra una cifra antes y después |
| Prueba de ráfaga o presión | Productos hinchables o sellados — bolsas, vejiga, cojines de aire | Si toda la junta se mantiene como sistema y dónde se encuentra el segmento más débil |
| Corte visual y de sección | Confirmando cómo es el fallo internamente | Profundidad de soldadura, huecos, capas de contaminación y si la línea de pelaje es material de interfaz o base |
Solo cuando existe un número repetible se puede juzgar un cambio. El conjunto completo de variables que determinan ese número — frecuencia, potencia, tiempo, presión, geometría del electrodo y grado del material — se examina en la guía de factores que afectan a la resistencia a la soldadura en alta frecuencia, que es un complemento útil para la secuencia diagnóstica a continuación.
Las cuatro familias de la causa raíz
Casi todas las soldaduras débiles se remontan a una de cuatro familias. Clasificar primero el síntoma en la familia correcta ahorra más tiempo, porque te indica si tocar el generador, la prensa, las herramientas o el material. La siguiente tabla es el mapa; Las secciones siguientes explican cada familia en detalle.
| Familia | Signature típica | Dónde buscar primero |
|---|---|---|
| Energía y generador | Consistentemente débil en todas partes, peor en partes gruesas o grandes | Afinación, condición del tubo, densidad de potencia para la zona de soldadura |
| Pressure, time and cooling | Costuras débiles o afinadas, sensibilidad a pequeños cambios de ajuste | Calibración de fuerzas, permanencia y enfriamiento bajo presión |
| Herramientas y electrodo | La resistencia varía a lo largo de la junta; algunas partes buenas, otras pobres | Planitud del electrodo, condición superficial, radio de borde, soporte para plantilla |
| Material y preparación | Cambio repentino entre lotes o desplazamientos; burbujas y vacíos | Humedad, contaminación, plastificante, nivel aditivo, almacenamiento |
Causas de la potencia y el generador
Cuando cada pieza de una herramienta resulta débil y la debilidad crece con el tamaño o el grosor de la pieza, el lado generador merece atención antes que nada. La causa más común es simplemente la densidad de potencia insuficiente — los vatios disponibles divididos por el área de soldadura. Una herramienta que funciona con una etiqueta pequeña puede quedar sin alcohol en un panel grande, y la junta nunca alcanza la temperatura de fusión en el tiempo permitido.
Densidad de potencia insuficiente
Si el área de soldadura ha crecido desde que se especificó la herramienta, el generador puede estar en su límite. El síntoma es una junta uniformemente débil que no puede repararse extendiendo el tiempo de permanencia, porque el material se calienta demasiado lentamente para fusionarse antes de enfriarse.
Envejecimiento de válvulas osciladoras
La salida cae gradualmente a medida que el tubo de electrones de alta frecuencia se acerca al final de su vida útil. Como el descenso es lento, la primera señal suele ser una junta que necesita más tiempo que antes, seguida de otra que permanece débil sin importar cómo esté el temporizador.
Desajuste
Un cambio en las herramientas, el enrutamiento de cables o la capacitancia de carga puede desconectar el circuito de la resonancia, por lo que la potencia se refleja en lugar de entregarse. El indicador de sintonización o la corriente de la placa lo mostrará antes que la junta, por eso las comprobaciones rutinarias de afinación deben estar en el programa de mantenimiento.
Frequency Drift
Un generador que se aleja de su frecuencia de diseño se acopla de forma desigual al material. Donde la deriva es significativa, la resistencia de la junta disminuye aunque la potencia indicada parezca normal, porque la energía se aplica de forma menos eficiente.
Causas: Presión, Tiempo y Refrigeración
El lado de la prensa produce soldaduras débiles en ambas direcciones, lo que lo convierte en una fuente común de confusión. Muy poca presión y las dos superficies nunca logran el contacto íntimo necesario para que el campo conecte la interfaz, por lo que la costura es débil mientras que los indicadores de la máquina parecen perfectamente sanos. Demasiada presión y el material ablandado se exprime fuera de la unión, adelgazando la unión y dejando que la película circundante falle primero.
| Causa | Signature | Corrección |
|---|---|---|
| Presión demasiado baja | Débil por todas partes, más probable que haga arcos, sin destello en el borde de la unión | Eleva la fuerza hasta que la junta parpadee; comprueba con un manómetro, no con el mando | del regulador
| Presión demasiado alta | Exceso de flash, unión adelgazada, fallo justo fuera de la línea de soldadura | Reducir la fuerza; cuando la geometría es compleja, sustituir por una abrazadera con resorte o de varias etapas |
| Tiempo de soldadura demasiado corto | Costura débil que el operador compensa presionando dos | vecesExtender la permanencia en pequeños pasos; una doble presión es un síntoma, nunca la solución |
| Refrigeración lanzada anticipadamente | Resistencia al peeling está bien inmediatamente, pero es pobre una vez que la pieza se relaja | Mantenga la presión durante el enfriamiento y ábrelo solo después de que la junta se haya fijado |
| force not square to the piece | Un lado de la costura fuerte, el otro débil | nivela la placa y ajusta la plantilla para que la fuerza se distribuya uniformemente |
Herramientas y Electrodos Causas
Cuando algunas piezas de la misma herramienta son fuertes y otras débiles, el problema casi siempre es mecánico más que eléctrico. El electrodo y el molde fijan la densidad de corriente y la distribución de fuerzas, por lo que cualquier desgaste o suciedad en ellos aparece directamente como resistencia inconsistente. La acumulación de plastificante, agente desmoldante o material degradado en la superficie del electrodo es una de las causas menos diagnosticadas de una junta que se debilita lentamente, porque cambia el contacto sin modificar ningún ajuste en la máquina.
| Condición | Efecto en la Fuerza |
|---|---|
| Superficie del electrodo sucia u oxidada | La resistencia de contacto aumenta, así que el campo se extiende y la densidad en la junta disminuye — la junta se debilita gradualmente y la máquina parece normal |
| Borde del electrodo afilado o recanalizado | Concentra el campo y provoca arcos o quemaduras junto a la soldadura, dejando una línea débil donde el arco ha impactado |
| Sujetaje insuficiente o desigual | El material se eleva o se desplaza durante la soldadura, por lo que parte de la unión nunca se cierra; la resistencia varía a lo largo de la junta |
| Molde o placas fuera de plano | fuerza y campo se concentran donde las caras se tocan primero; el resto de la costura está carente y se mantiene débil |
| Plantilla dañada o pasadores de localización desgastados | la posición de la pieza se desplaza, por lo que la línea de soldadura no se alinea con el electrodo y la resistencia se vuelve errática |
Como la condición del electrodo es tan importante, la geometría y la especificación de la superficie merecen la misma atención que los ajustes de la máquina. Un enfoque estructurado para el radio de borde, la anchura del terreno y el relieve se presenta en la guía de diseño de electrodos para soldadura de alta frecuencia y los consumibles que los mantienen funcionando según las especificaciones se cubren accesorios de alta frecuencia.
Causas del material y la preparación
Los problemas de materiales tienen una huella distintiva: la costura es fuerte, luego llega un nuevo rollo o una nueva producción de un día y la costura es débil, sin cambios en la máquina. La causa más frecuente es la humedad. El PVC y el TPU absorben agua, y esa agua se convierte en vapor en el campo, creando huecos y una junta que parece soldada pero se separa bajo carga. Un material que se dejó abierto toda la noche puede comportarse de forma completamente diferente al mismo material sacado directamente de una bolsa sellada.
| Factor de Material | Por qué debilita la soldadura |
|---|---|
| Humedad absorbida | Se convierte en vapor a temperatura de soldadura, formando huecos y burbujas que rompen la zona de unión; la resistencia cae bruscamente con solo un pequeño aumento de humedad |
| Contaminación superficial | El aceite, polvo, agente desmoldante o residuos de manipulación bloquean el campo para que no conecte la interfaz, creando una capa débil incluso cuando la soldadura parece terminada |
| Variación de plastificante y aditivos | soldadura HF depende del comportamiento de pérdida dieléctrica del material; demasiado plastificante o un relleno incorrecto cambia la facilidad con la que se calienta con ello, por lo que un lote puede soldar mal con ajustes sin cambios |
| Cambio de grosor o laminado | Material más grueso o laminado de forma diferente necesita más energía para alcanzar la temperatura de fusión; un cambio de calibre desplaza silenciosamente toda la ventana del proceso |
| Envejecimiento térmico o UV del rollo | La culata antigua puede tener propiedades superficiales alteradas, por lo que el rendimiento varía entre el inicio y el final de un rodado |
La selección y el acondicionamiento del material interactúan fuertemente con el método de soldadura, por lo que la misma película puede soldarse bien en una planta y mal en otra. La forma en que diferentes familias de polímeros responden al campo se examina en cómo las propiedades del material afectan al proceso de soldadura.
Una secuencia de solución de problemas paso a paso
Trabajar entre las familias en un orden fijo evita el error más común en la resolución de problemas de HF: cambiar varias variables a la vez y luego no saber cuál ha ayudado. La secuencia siguiente aísla una variable a la vez, de fuera hacia dentro.
Correcciones y prevención permanentes
La resolución de problemas elimina la debilidad inmediata; La prevención impide que vuelva. La mayoría de las plantas que dejan de perseguir soldaduras débiles lo hacen trasladando el esfuerzo aguas arriba — controlando material, manteniendo herramientas y monitorizando la deriva — en lugar de volverse más rápidas ajustando los ajustes después del evento.
| Medida | Lo que Evita |
|---|---|
| Almacenamiento sellado y una rutina de secado definida para material higroscópico | La debilidad de lote a lote que aparece después de que el material ha quedado expuesto |
| Inspección entrante de nivel, calibre y nivel aditivo | El cambio silencioso del proceso causado por un cambio de proveedor o formulación |
| Limpieza programada de electrodos, revestimiento de bordes y comprobaciones de planitud | La disminución gradual de la resistencia por el suciedad y el desgaste que ningún cambio de ajuste puede arreglar |
| Fuerza calibración y verificación del temporizador en un ciclo fijo | La lenta deriva de presión y permanencia que deja fuera un proceso saludable |
| prueba de peeling o pull a intervalos definidos con resultados registrados | Soldaduras débiles llegando a la siguiente operación, y da una tendencia de alerta temprana antes de que lo | hagan
| Recetas almacenadas bloqueadas contra el número de pieza | Reintroducción de una soldadura débil por parte de un operador partiendo de la línea base equivocada |
Donde las soldaduras débiles son frecuentes en muchos productos, el sistema de producción más amplio suele ser el lugar adecuado — la secuenciación, la gestión de herramientas y el control de procesos que reducen las condiciones en las que surgen defectos se discuten en reduciendo defectos y tiempos de inactividad en la producción de soldadura en alta intensidad y en mejorando la calidad de la soldadura en PVC.
Preguntas frecuentes
Rastrea tus soldaduras débiles hasta la causa raíz
Chenghao Machinery fabrica máquinas de soldadura de alta frecuencia desde 3 kW hasta 60 kW y suministra los electrodos, moldes y accesorios que mantienen la unión según las especificaciones. Envíanos tu material, herramientas y ajustes actuales, y nuestros ingenieros te ayudarán a identificar por qué la soldadura es débil y a especificar la corrección.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, China