
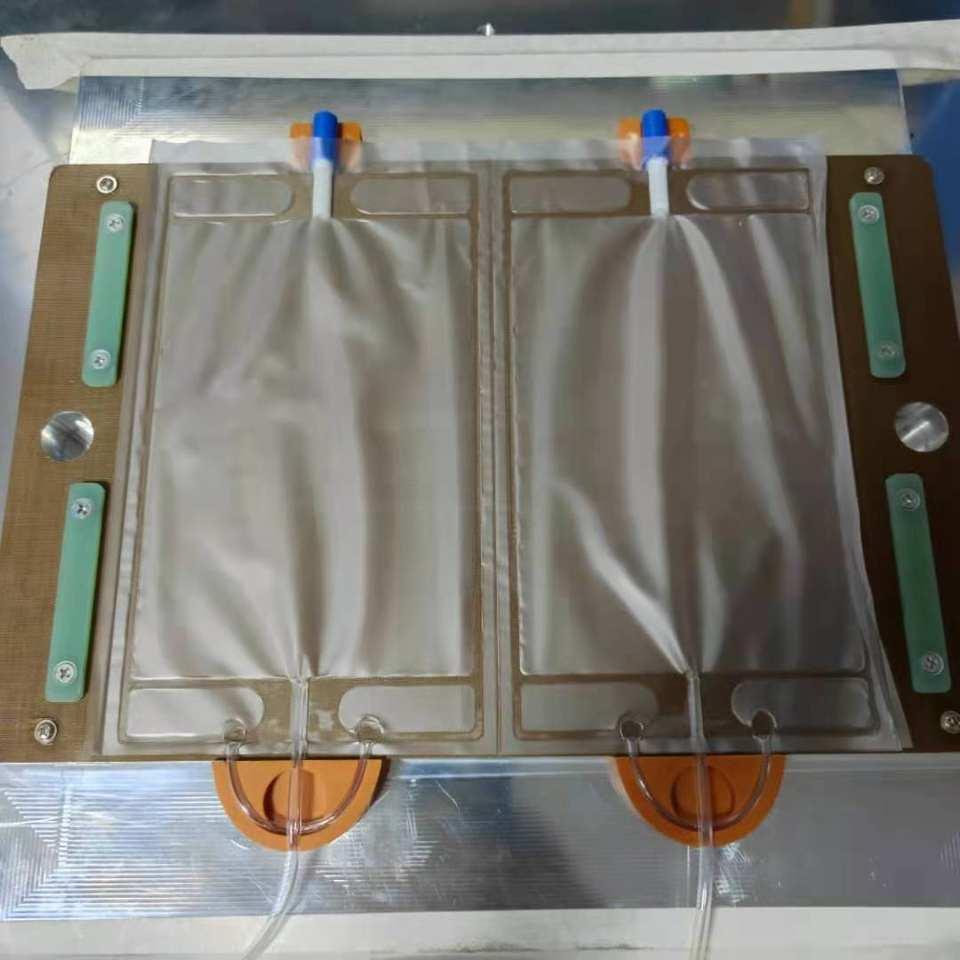
Una bolsa médica es el producto soldado más exigente en el procesamiento de plásticos. Contiene un fluido estéril, se manipula, rellena, cuelga, se deja caer y a veces se presuriza, y su sello debe permanecer intacto durante toda la vida útil del contenido. Esa combinación — soldadura de alta frecuencia en bolsa médica a velocidades de producción, con un proceso documentado detrás de cada lote — descarta adhesivos, costuras y la mayoría de los métodos térmicos. También significa que el equipo no puede elegirse únicamente por la potencia nominal. Lo que importa es cómo la máquina controla la fuerza, la geometría de la herramienta y la repetibilidad del ciclo, porque esas son las variables sobre las que debe basarse un informe de validación.
Por qué las bolsas médicas se sueldan con alta frecuencia
Las bolsas de fluido se construyen a partir de película termoplástica flexible, normalmente en varias capas, con puertos rígidos, tubos y, a veces, una partición interna soldada en el mismo conjunto. Pocos procesos pueden unir todo eso en una sola pasada sin introducir un material extraño en el camino del fluido.
Una costura hecha de la propia bolsa
soldadura HF fusiona la película consigo misma. No hay capa adhesiva, ni residuos de disolvente ni un tercer material que pueda filtrarse en el contenido: el sello es químicamente igual que la pared de la bolsa.
Hermético a lo largo de toda la costura
La soldadura es continua y uniforme en profundidad, por lo que resiste la presión interna y la flexión repetida. Las costuras cosidas o selladas con calor concentran la tensión en los agujeros de las costuras y en los extremos de una zona de fusión.
puertos y tubos en el mismo ciclo
Los puertos de salida, los sitios de inyección, los colgadores y los deflectores internos se encuentran junto a la herramienta y se sueldan simultáneamente con el contorno del bolso, lo que elimina una segunda operación de unión y el riesgo de contaminación que conlleva.
Un ciclo repetible y documentable
La potencia, el tiempo, la presión y la refrigeración pueden ajustarse numéricamente y registrarse, lo que hace posible la validación de procesos y la trazabilidad por lotes desde el principio.
Como el sello depende de la respuesta dieléctrica de la película, la elección del material impulsa todo aguas abajo. Cómo se comportan la polaridad, el contenido de plastificante y la estructura de las capas en un campo eléctrico se cubre en PVC, TPU y propiedades de materiales PU.
Tipos de bolsas y cómo difieren en la máquina
Las bolsas que produce un fabricante rara vez son todas iguales, y cada tipo exige una exigencia diferente en herramientas, fuerza y diseño de ciclos. Una sola máquina puede ejecutar varios, pero solo si la especificación se construyó alrededor de la más exigente en lugar de la más común.
| Tipo de bolsa | Construcción típica | Lo que exige a la máquina |
|---|---|---|
| Bolsa de fluido IV de una sola cámara | Dos o tres capas de película médica de PVC, uno o dos puertos soldados, ojal colgante | Fuerza uniforme sobre una gran superficie plana; herramientas que sellan alrededor de los puertos sin aplastar la lúmina |
| Bolsa multicámara | Compartimentos separados separados por un sello interno pelable o frangible | Dos intensidades de soldadura diferentes en un mismo ciclo — un contorno permanente y un divisor de resistencia controlada |
| Bolsa de sangre | PVC de calibre más grueso, múltiples puertos y tubos, a veces una bolsa de muestreo integrada | Mayor fuerza de sujeción y mayor enfriamiento bajo presión; tolerancia dimensional muy ajustada en las entradas de los puertos |
| Bolsas de orina y drenaje | Cuerpo de película fina con entrada, salida y conexiones de derivación soldadas, a menudo de gran | formatoGran área de electrodos a potencia moderada; manejo de juntas largas sin soporte sin arrugas |
| TPN y bolsas nutricionales | Película multicapa, a menudo con capas de barrera al oxígeno, además de varios puertos soldados | Control cuidadoso del perfil térmico para que las capas de barrera no se dañen en el borde | de la unión
| Bolsas de riego y embalaje | Construcción sencilla de dos capas, alto volumen, puertos mínimos | Rendimiento en lugar de precisión — una configuración rotativa o en línea suele ser la mejor opción |
materiales y lo que requieren
La mayoría de las bolsas médicas siguen fabricándose de PVC porque se suelda fácilmente, es transparente, flexible y bien entendida por los reguladores. El cambio del PVC plastificado ha cambiado las formulaciones en lugar del proceso, pero ha estrechado la ventana de soldadura en varios casos.
| Material | HF Response | Nota del proceso |
|---|---|---|
| PVC médico plastificado (DEHP) | Fuerte y predecible | Ventana de soldadura ancha; el material de referencia para la producción de bolsas |
| PVC plastificado libre de DEHP | Comportamiento de pérdida ligeramente diferente al de DEHP | Las recetas no son transferibles — el sistema de plastificante cambia tanto la generación de calor como el ablandamiento |
| película multicapa basada en EVA y EVA | ,Moderado; responde parcialmente a través del comónomoro polar | Necesita mayor intensidad de campo y un control de presión más estricto; las capas barrera limitan la temperatura utilizable |
| Película TPU médica | Bueno, pero más suave y elástico cuando está caliente | El enfriamiento bajo presión es esencial; la humedad debe controlarse antes de soldar |
| Película poliolefina no polar (PP, PE) | Muy pobre en frecuencias HF convencionales | No es una aplicación HF — estas películas pertenecen a procesos térmicos o ultrasónicos |
Configuraciones de Equipamiento para la Producción de Bolsas
El equipo de soldadura en bolsa abarca una amplia gama, desde una prensa cargada manualmente hasta una línea totalmente automática. La elección correcta se basa en el tamaño de la bolsa, la producción diaria y cuántas variantes de producto deben funcionar en el mismo activo. Equipo de soldadura de bolsas médicas > construido específicamente gestiona el sellado del puerto y el contorno en una sola operación, lo cual es difícil de lograr en una prensa de uso general.
| Configuración | Idoneidad | Salida típica |
|---|---|---|
| Press de cabeza única | Pruebas, lotes pequeños, muchas variantes, formatos de bolsas grandes | Ritmado por operador |
| Press de doble cabeza | Dos estaciones alternadas, un operador, mejor aprovechamiento del generador | Aproximadamente el doble de un cabezal simple de la misma potencia |
| Torreta rotatoria | Productos únicos de alto volumen donde el operador carga mientras una segunda estación suelda y una tercera enfría | Continuo, limitado por el tiempo de carga |
| Línea automática con avance en rollo | Bolsas de embalaje y bolsas simples; alimentado en película desde rollos, soldado, cortado y apilado automáticamente | Más alto, con trabajo mínimo |
| puerto dedicado y estación de tubos | Añadido cuando la calidad de soldadura por puerto necesita un ciclo controlado propio separado del contorno de la bolsa | Alimenta una línea existente |
Consideraciones de proceso que determinan la calidad del sellado
Soldadura en puertos y tubos
El puerto es el punto más débil de cualquier bolsa de fluido, porque es donde un componente rígido se une a la película flexible. El equipo debe rodear el puerto para que el material fluya a su alrededor y cierre completamente, sin colapsar el tubo ni empujar la película blanda hacia el camino del fluido. Donde el vástago del puerto es de un material diferente al de la película de bolsa, la soldadura depende de la encapsulación y el bloqueo mecánico en lugar de la fusión real, y la ventana de presión para esa zona local es más estrecha que para el contorno plano. En algunos diseños, la estación portuaria necesita su propio ajuste de fuerza, lo cual solo es posible si la prensa permite un control independiente de esa área.
Sello Ancho, Geometría de Esquinas y Curvas Internas
Se elige el ancho de sello para la carga que soportará la junta, pero las esquinas y curvas importan igual. Una esquina interna afilada concentra la tensión por despegamento y es un origen común de fallo de la junta, por lo que se deben diseñar transiciones de radios y radios generosos en la herramienta desde el principio. El aspecto mecánico de la geometría de electrodos — material, forma de borde y comportamiento térmico — se describe en la guía de diseño de electrodos para soldadura de alta frecuencia.
Enfriamiento bajo presión
La película de bolsa es fina y las costuras calientes son débiles. Si la abrazadera se abre mientras la soldadura aún está blanda, la junta puede separarse internamente y seguir pareciendo continua por fuera — un defecto que sobrevive a la inspección visual y falla en servicio. El tiempo de enfriamiento a presión máxima debe establecerse tanto por el material como por la chimenea, no por el tiempo más corto que permita al operador seguir el ritmo. Para construcciones gruesas o sensibles a la humedad, un precalentador delante de la prensa elimina la humedad superficial y acorta la parte de soldadura del ciclo sin acortar la parte de refrigeración.
Limpieza y Control de Partículas
Las superficies de la herramienta contactan directamente con la película, por lo que el electrodo y la placa de prensa pasan a formar parte del plan de control de contaminación. Esto significa superficies lisas y resistentes a la corrosión que se pueden limpiar, sin lubricante expuesto en la zona de soldadura y atención al suministro de aire: una prensa neumática con filtro sin mantenimiento puede depositar niebla de aceite justo donde se está sellando la bolsa.
Validación y repetibilidad de la receta
Tres muestras buenas consecutivas no son un proceso validado. Una receta de bolsa solo se demuestra cuando la máquina mantiene la misma potencia, tiempo, fuerza y refrigeración durante toda la producción, entre cambios de turno y al final de un turno largo, cuando el generador y las herramientas están calientes. Por tanto, la capacidad de grabación y la estabilidad de salida del generador son requisitos de equipo, no comodidades. Las reglas generales para mantener un proceso de soldadura dentro de su ventana se establecen en reduciendo defectos y tiempos de inactividad en la producción de soldadura HF.
Control de calidad y pruebas
Probar una bolsa médica consiste en encontrar las costuras que gotan, no las que parecen aceptables. Las pruebas que se muestran a continuación son las que se correlacionan con el rendimiento real del servicio.
| Test | Lo que revela |
|---|---|
| Prueba de presión de estallido | La resistencia última de la junta y de la unión de puerto, probada hasta su destrucción en muestras |
| Prueba de decaimiento de presión y fuga | Orificios de alcoteza y fusión incompleta que una comprobación visual no puede ver, aplicado a bolsas terminadas |
| Penetración del tinte | Caminos capilares a través de una junta que está unida pero no fusionada a lo largo de todo su ancho |
| prueba de pelado y tracción | Si la junta falla de forma cohesionada, lo que indica que la película está unida y no simplemente clavada |
| Examen transversal | Profundidad real de soldadura relativa al calibre de la película y si la película se ha diluido en exceso |
| Prueba de extracción y par de tubo | Integridad de la unión puerto-tubo bajo el manejo que recibe una bolsa llena |
La relación entre las variables de proceso y la resistencia que miden estas pruebas se cubre en detalle en qué factores afectan a la resistencia a la soldadura de alta frecuencia.
especificación de equipos para producción regulada
Más allá del rendimiento de la soldadura en sí, una máquina destinada a la producción de bolsas médicas debe apoyar la documentación y el control que requiere el producto. Estos puntos merecen ser resoltos en la fase de especificaciones, porque la mayoría son difíciles de adaptar.
| Requisito | Por qué importa en una línea de bolsas médicas |
|---|---|
| Almacenamiento numérico de recetas por producto | Las recetas deben ser recordadas exactamente, no reajustadas por el operador al inicio de un turno |
| Control de fuerza y medición | Una lectura calibrada de presión o fuerza es lo que hace auditable la configuración |
| Registro de datos de parámetros del ciclo | los registros de lotes necesitan evidencia de que cada ciclo se ejecutó dentro de la ventana validada |
| Construcción limpiable y resistente a la corrosión | Soporta el régimen de limpieza y control de partículas alrededor de la zona de soldadura |
| Salida estable del generador a lo largo del desplazamiento | Un tubo oscilador envejecido cambia la potencia entregada y desplaza el proceso a menos que se monitorice |
| Documentación de herramientas | Los dibujos y materiales de electrodos forman parte de la documentación del proceso controlado |
Seis consideraciones antes de especificar
Una última distinción merece la pena tener en cuenta durante la especificación. Una máquina comprada para soldar contornos de bolsas no es automáticamente el activo adecuado para todos los demás componentes del mismo dispositivo: las piezas moldeadas, los accesorios de luer y las carcasas rígidas pueden pertenecer a un proceso de unión completamente distinto. Resolver primero la línea de bolsas y tratar el resto del montaje como una decisión separada suele llevar a una mejor asignación del mismo presupuesto.
Preguntas frecuentes
Haz el proceso bien desde la primera bolsa
Chenghao Machinery diseña y construye equipos de soldadura de alta frecuencia para la producción de bolsas médicas y contenedores de fluidos, incluyendo prensas de doble estación, torretas rotativas y herramientas diseñadas específicamente para puertos, tubos y sellos internos. Envíanos tu dibujo de bolsa, estructura de película y objetivo diario de producción para una especificación de máquina y herramientas que se ajuste a la unión que tu producto realmente necesita para sobrevivir.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, China