
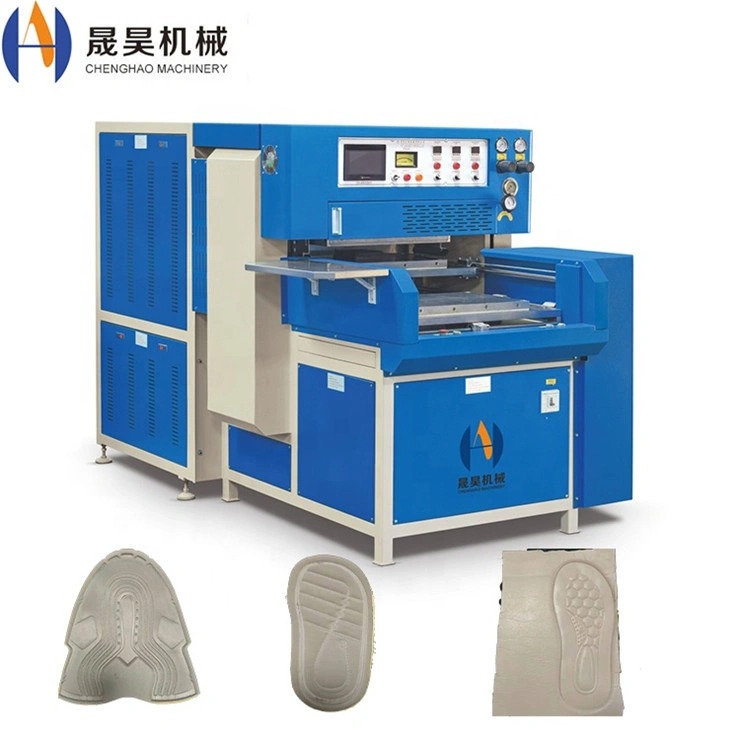
Soldadura plástica: métodos, materiales y aplicaciones industriales
La soldadura plástica es un proceso de fabricación crítico utilizado para unir permanentemente componentes termoplásticos en las industrias automotriz, médica, de embalaje y electrónica. A diferencia de la unión adhesiva o la fijación mecánica, tecnología de soldadura plástica crea enlaces de fusión a nivel molecular con una resistencia a la tracción que alcanza entre el 80 y el 95% del material original. Esta guía cubre los principales métodos de soldadura, la compatibilidad de materiales, los parámetros de proceso y los criterios de selección de equipos para los entornos de producción.
1. Visión general de los métodos de soldadura de plásticos
Los métodos de soldadura termoplásticos se clasifican según la fuente de energía utilizada para lograr el flujo de fusión en la interfaz de la unión. Cada método está optimizado para geometrías específicas de piezas, volúmenes de producción y tipos de material. A continuación se comparan los cinco métodos industriales principales.
| Method | Fuente de Energía | Tiempo de ciclo | Soldadura | Aplicaciones típicas |
|---|---|---|---|---|
| Alta Frecuencia (HF) | campo RF a 27,12 MHz | 2–8 seg | 85–95% padre | embalaje de PVC, bolsas médicas, productos hinchables |
| Ultrasónico | vibración de 20–40 kHz | 0,1–3 seg | 80–92% padre | carcasas ABS, componentes PP, carcasas electrónicas |
| Prensa caliente / Placa de calor | Contacto calefactado de placa | 15–60 seg | 88–95% padre | tubos PE/PP, salpicaderos de automóviles, paneles grandes |
| Hot Melt | Pistola adhesiva calefactada | 10–30 seg | 60–80% padre | Embalaje, molduras de muebles, montaje de luz |
| Sellado térmico | Bar / calor impulsivo | 1–5 seg | 75–90% padre | Bolsas de película, blíster, envases flexibles |
2. Compatibilidad de materiales y soldabilidad
Solo se pueden soldar materiales termoplásticos; termoestables y elastómeros (salvo que se modifiquen con termoplástico) no son soldables. La soldabilidad depende de temperaturas de fusión compatibles, índices de flujo de fusión similares y compatibilidad con la cadena molecular. La siguiente tabla enumera los plásticos industriales más comunes y sus métodos de soldadura recomendados.
| Material | Temperatura de fusión (°C) | HF | Ultrasonic | Hot Press | Heat Seal |
|---|---|---|---|---|---|
| PVC (rígido/flexible) | 160–210 | Excelente | Bien | Bien | Bien |
| ABS | 210–240 | Pobre | Excelente | Bien | Justo |
| PP / PE | 130–170 | Pobre | Bien | Excelente | Excelente |
| PET / PETG | 250–270 | Justo | Bien | Bien | Bien |
| PC (Policarbonato) | 260–300 | Pobre | Excelente | Bien | Justo |
| Nylon (PA) | 220–265 | Pobre | Bien | Bien | Justo |
| TPU / TPE | 160–200 | Excelente | Bien | Bien | Bien |
3. Soldadura plástica de alta frecuencia: parámetros de proceso
La soldadura de alta frecuencia es el método dominante para PVC, TPU y termoplásticos polares. El campo electromagnético a 27,12 MHz induce el calentamiento dieléctrico dentro del material en lugar de aplicar calor externo, produciendo zonas de fusión uniformes con una marcada superficial mínima. A continuación se enumeran los parámetros clave del proceso.
| Parámetro | Rango típico | Effect on Weld |
|---|---|---|
| Potencia de salida (kW) | 3–60 kW | Mayor potencia = calentamiento más rápido; no debe superar el umbral de arco |
| Tiempo de soldadura (seg) | 0,5–8 seg | Más tiempo aumenta la profundidad de fusión; el exceso de tiempo causa quemado |
| Tiempo de refrigeración (seg) | 1–10 seg | Determina la cristalización y la resistencia final de la unión |
| Presión de electrodo (kN) | 0,5–6 kN | Garantiza un contacto íntimo; la presión excesiva se derrite |
| Electrodo Gap (mm) | 0,1–0,5 mm | Controla la concentración del campo; afecta al ancho y profundidad de la costura |
| Grosor del material (mm) | 0,1–8 mm | Los materiales más gruesos requieren mayor potencia o un tiempo de soldadura más largo |
4. Soldadura plástica ultrasónica: parámetros de proceso
La soldadura ultrasónica convierte las vibraciones mecánicas de alta frecuencia en calor por fricción en la interfaz de la unión, permitiendo tiempos de ciclo inferiores a segundos para carcasas termoplásticas rígidas. El proceso es altamente repetible y adecuado para entornos de sala limpia, ya que no requiere consumibles.
| Parámetro | 20 kHz System | 40 kHz System | Notas |
|---|---|---|---|
| Amplitud (μm) | 20–100 μm | 10–50 μm | Mayor amplitud para polímeros semicristalinos |
| Presión de soldadura (bar) | 1–6 bar | 0,5–4 bar | Optimizado por diseño de unión |
| Tiempo de soldadura (seg) | 0,1–2,0 seg | 0,1–1,5 seg | Tiempo más corto a 40 kHz debido a la menor vibración de masa |
| Material de cuerno | Titanio / Aluminio | Titanio | Titanio preferido para carreras de alta durabilidad |
| Tamaño máximo de la pieza | Hasta 400 × 600 mm | Hasta 200 × 300 mm | 20 kHz adecuado para conjuntos grandes |
5. Diseño de juntas para soldadura de plásticos
La geometría de la junta es tan crítica como los parámetros de la máquina para determinar la calidad de la soldadura. Las uniones mal diseñadas producen enlaces débiles e inconsistentes independientemente de la configuración de la máquina. Los cuatro diseños de juntas más comunes se describen a continuación.
Butt Joint
Geometría más sencilla; adecuada para prensado en caliente y soldadura de tubos. Requiere una preparación y fijación precisas de la superficie. Resistencia a la tracción: 70–85% de material parental.
Director de Energía
Nervadura triangular moldeada en una sola parte concentra la energía ultrasónica en el ápice; estándar para conjuntos termoplásticos rígidos. Fuerza: 80–92% de los padres.
Corte de unión
Diseño de ajuste por interferencia; el fundido fluye lateralmente a lo largo de la superficie de cizallamiento. Recomendado para polímeros semicristalinos (PP, PE, Nylon). Fuerza: 85–95% progenitor.
Tongue and Groove
Geometría autoalineante que contiene destello de fusión internamente; ideal para sellos herméticos en conjuntos médicos y de manipulación de fluidos. Fuerza: 80–90% progenitor.
6. Aplicaciones en la industria
La soldadura plástica industrial se utiliza en todos los sectores que requieren juntas poliméricas fuertes, limpias y repetibles. La siguiente tabla describe las principales áreas de aplicación, materiales y métodos preferidos utilizados en distintos sectores.
| Industria | Aplicación | Material | Método preferido |
|---|---|---|---|
| Automoción | Salpicaderos, paneles de puertas, depósitos de fluidos, parasoles | PP, ABS, PC, PA | Ultrasonido, prensa caliente, HF |
| Medical | bolsas IV, bolsas de recolección de sangre, carcasas de diagnóstico | PVC, PET, PP | HF, ultrasonido, sellado térmico |
| Embalaje | Blíster, bolsas flexibles, embalaje tipo clamshell | PVC, PET, PE | HF, sellado térmico, formación de ampollas |
| Electrónica de Consumo | Carcasas de dispositivos, conectores, carcasas de PCB | ABS, PC, PA | Ultrasónico |
| Sporting Goods | Balones hinchables, tiendas, equipo impermeable, guantes | PVC, TPU | HF |
| Construcción | Geomembranas, tuberías, membranas impermeabilizantes | HDPE, PP, PVC | Prensa caliente, soldadura por extrusión |
7. Guía de selección de equipo
Selección del máquina de soldar para una línea de producción requiere cumplir cinco criterios técnicos con los requisitos de la aplicación.
01 — Tipo de material
Confirma si el material es polar (PVC, TPU — soldable en HF) o no polar (PP, PE, ABS — requiere prensa ultrasónica o en caliente). Mezclar materiales no compatibles requiere la promoción del adhesivo.
02 — Geometría de la Parte
Grandes juntas planas → HF o sellado térmico; juntas complejas 3D → ultrasónicas con cuerno personalizado; conjuntos de pared gruesa → prensado caliente. Electrodos y matrices personalizados están disponibles para formas no estándar.
03 — Volumen de producción
04 — Estándar de Calidad Weld
Las uniones médicas y aeroespaciales requieren sellos herméticos con ≥90% de resistencia parental — ultrasonidos con director de energía o HF. El envasado general puede aceptar entre un 75 y un 85% con sellado térmico.
05 — Inversión en herramientas
Electrodos HF: USD 200–2.000 por conjunto. Bocinas ultrasónicas: 500–5.000 USD. Platos de prensa caliente: 300–3.000 USD. Incluye el coste de las herramientas en el coste total de propiedad de proyectos a corto plazo.
8. Control de calidad en soldadura de plásticos
Una calidad de soldadura consistente requiere un seguimiento sistemático del proceso y protocolos de ensayo destructivo/no destructivo. El proceso de soldadura proceso de soldadura plástica debe validarse en función de tres dimensiones de calidad.
| Tipo de prueba | Method | Criterion de paso | Frecuencia |
|---|---|---|---|
| Resistencia a la tracción | ISO 527 / prueba de tirón ASTM D638 | ≥80% material padre UTS | Inicio del turno + cada 500 piezas |
| Prueba de despegado | 180° despegado a 50 mm/min | Fallo en la zona principal, no en la zona de soldadura | Horario para película flexible |
| Prueba de presión / fuga | Presión del aire a 1,5× presión de trabajo | Fuga cero durante 60 segundos | 100% para piezas médicas y fluidas |
| Inspección Visual | 10× ampliación, corte de sección transversal | Sin huecos, porosidad ni bloqueos en frío | Por lote, muestra de 5 piezas |
Preguntas frecuentes
Obtener consejos sobre equipos de soldadura de plástico
Chenghao Machinery suministra sistemas de soldadura de alta frecuencia, ultrasónicos y de prensado caliente para producción industrial. Comparte tu tipo de material, dimensiones de la pieza y volumen de salida para obtener una recomendación de equipo que coincida.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, China