
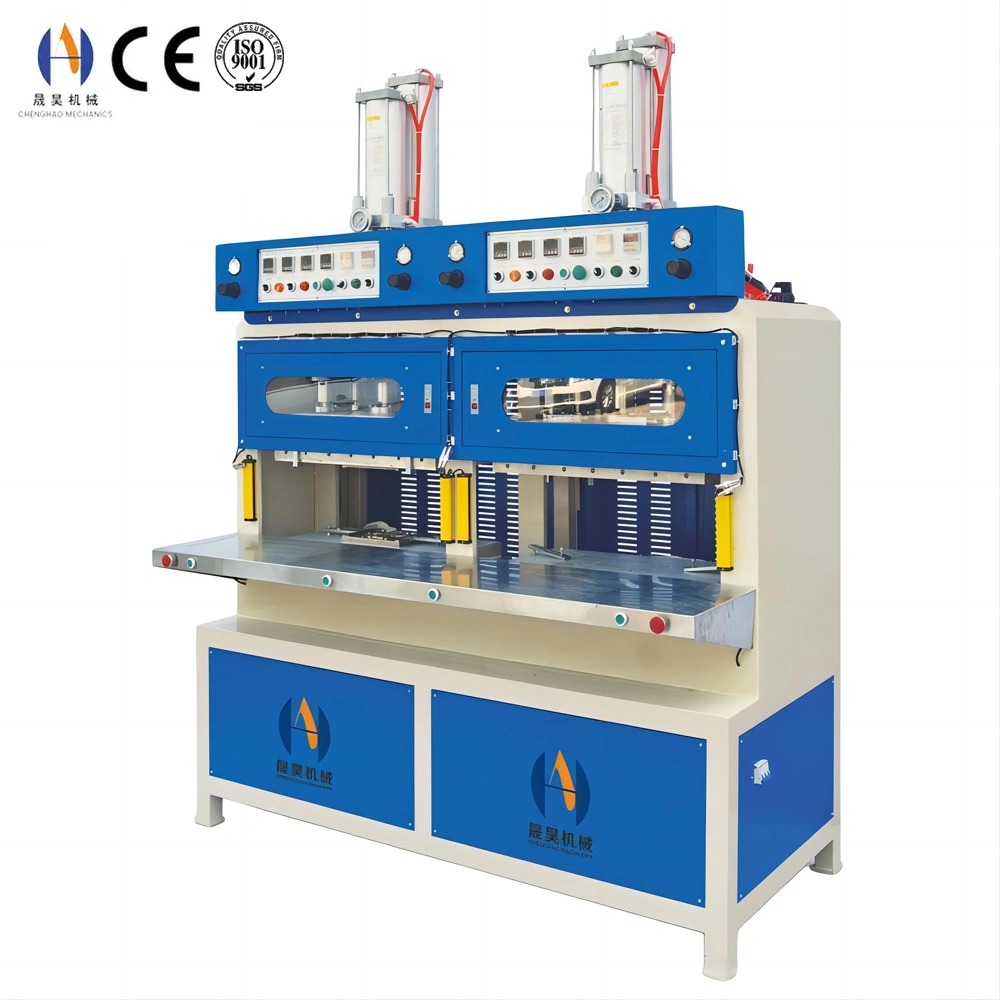
mould machine: Industrial Conformado Guía
TécnicaUna máquina de molde aplica calor, presión y tiempo controlados para transformar polímero en bruto, caucho o material compuesto en componentes tridimensionales acabados. Chenghao Machinery fabrica tres familias principales de máquinas de molde — máquinas de prensa hidráulica caliente, conformado de alta frecuencia Máquinas, y máquinas de conformado de ampollos — cubriendo toda la gama de aplicaciones de moldeo industrial, desde prototipos hasta producción en masa.
Mould Machine Technology Comparison
| Tipo de máquina | Principio de formación | Rango de presión | Tiempo de ciclo típico | Aplicaciones primarias |
|---|---|---|---|---|
| Prensa hidráulica caliente | Calor + compresión hidráulica | 5–300 toneladas | 60–300 s | Goma, termoendurcibe, laminado compuesto |
| Conformado de Alta Frecuencia | Calefacción dieléctrica + presión de electrodos | 0,5–20 toneladas | 5–30 s | soldadura de PVC, sellado tipo clamshell, sellado por ampollas, sellado por ampollas |
| Formación de ampollas | Calor radiante + vacío/presión | Hasta 6 barras | 6–20 s | Bandejas de embalaje, concha de almeja, ampollas de exposición |
| Pequeña prensa caliente | Calefacción eléctrica + abrazadera hidráulica | 1–20 toneladas | 30–120 s | Pruebas de laboratorio, piezas pequeñas, prototipado |
Parámetros de proceso por tipo de material
| Material | Método de moldeado | Temperatura | Pressure | Encogimiento típico |
|---|---|---|---|---|
| caucho natural (NR) | Moldura por compresión | 150–170°C | 10–20 MPa | 1,5–3,0% |
| EPDM / caucho de silicona | Moldura por compresión | 160–180°C | 8–18 MPa | 1,5–2,5% |
| PVC (rígido / flexible) | Formación HF / prensa caliente | 120–160°C | 1–8 MPa | 0,3–0,6% |
| Fibra de carbono / GFRP | Moldura por compresión | 130–180°C | 5–20 MPa | 0,1–0,3% |
| EVA / espuma | Prensado en caliente | 155–175°C | 5–15 MPa | 30–50% (diseñado) |
| SMC / BMC termoestable | Moldura por compresión | 140–165°C | 5–15 MPa | 0,0–0,3% |
Criterios de selección de la máquina de molde
Seleccionar la máquina de molde correcta requiere ajustar cinco parámetros principales a tus requisitos de producción:
- Fuerza de sujeción: La fuerza mínima necesaria para evitar que el moho se abra bajo presión interna de moldeado. Calcular como: presión máxima de cavidad (MPa) × área proyectada de la parte (cm²) × factor de seguridad de 1,2. La sujeción de tamaño inferior provoca destellos; Una sujeción sobredimensionada desperdicia energía y genera estrés en las herramientas. Las prensas calientes de Chenghao varían entre 5 y 300 toneladas para cubrir todos los tamaños de piezas.
- Tamaño de la placa: La superficie de trabajo debe acomodar la huella del molde más un espacio libre perimetral de al menos 50 mm por lado. Las herramientas de varias cavidades para producción de gran volumen requieren placas más grandes para alojar todas las cavidades sin sobresaliente de placas, lo que provoca una distribución desigual de la presión.
- Rango de temperatura y uniformidad: Los platos eléctricos calefactados en las máquinas Chenghao alcanzan una uniformidad de ±3°C en toda la zona del platen. Para materiales sensibles a la temperatura como la silicona y el EPDM, la uniformidad por debajo de ±5°C es fundamental para un curado consistente y una repetibilidad dimensional en diferentes posiciones de cavidad.
- Luz diurna y carrera: La luz diurna es la distancia máxima abierta entre las placas superior e inferior; la carrera es el recorrido de trabajo. La luz natural debe acomodar la altura del molde cerrado más la altura de extracción de piezas (normalmente altura del molde + 1,5× profundidad mínima de la pieza).
- Sistema de control: El control programable en varios pasos permite ajustar de forma independiente la velocidad de aproximación, la velocidad de moldeado, la presión de conformado, el tiempo de permanencia y el tiempo de enfriamiento para cada receta. Las máquinas Chenghao soportan memoria PLC de 100 recetas para un cambio rápido de tareas sin necesidad de reintroducir parámetros manualmente.
Características clave de las máquinas de molde de Chenghao
- Marco de prensa guiada de cuatro columnas — las columnas guía de cromo endurecido con casquillos de bronce autolubricantes mantienen el paralelismo dentro de 0,05 mm en toda la carrera. El paralelismo consistente de las placas garantiza una distribución uniforme de la presión en cavidad, crítica para piezas libres de flash en herramientas de caucho y compuestos de varias cavidades.
- Control hidráulico proporcional — sistema servo-proporcional de válvulas permite un aumento de presión programable con resolución de 0,1 MPa. Elimina la carga de choque sobre el molde y la pieza durante el cierre, prolongando la vida útil de la herramienta entre un 20 y un 35% en comparación con los sistemas hidráulicos convencionales de encendido/apagado.
- Calefacción eléctrica multizona con PID — elementos calefactores segmentados con controladores PID individuales mantienen una uniformidad de temperatura de ±3°C en platina. Calentamiento rápido desde ambiente hasta 180°C en menos de 25 minutos, con algoritmo PID de autoajuste para una temperatura estable a través de diferentes ciclos de trabajo.
- Refrigeración por agua integrada — canales internos de agua en placas de prensa proporcionan refrigeración controlada tras el molde para conformado preciso de piezas termoplásticas. Enfriar de 180°C a 60°C en menos de 8 minutos elimina los dispositivos de refrigeración fuera de la prensa y reduce el tiempo de ciclo entre un 25 y un 40%.
- PLC de 100 recetas con registro de datos — almacena conjuntos completos de parámetros de proceso para la recuperación instantánea de trabajos. El registro de datos en tiempo real registra temperatura, presión y tiempo de ciclo para cada ciclo de producción — soporta la documentación de procesos para los sistemas de gestión de calidad ISO 9001 e IATF 16949.
- Sistema de cambio rápido de molde — la interfaz de platina en ranura en T con hardware estandarizado de sujeción permite el cambio de molde por un solo operador en menos de 15 minutos para prensas de hasta 100 toneladas. Abrazaderas rápidas hidráulicas disponibles en CH-HP-100T y superiores para cambios por debajo de 5 minutos en entornos de producción de alta mezcla.
- Protección con clasificación de seguridad — cortinas de luz perimetral completo con relé de seguridad de doble canal EN 13849 PLd, puertas de acceso manuales interbloqueadas y descarga hidráulica por presión al activar la seguridad. Certificado según la norma de seguridad de prensa hidráulica EN 693.
FAQ
P1: ¿Cuál es la diferencia entre el moldeo por compresión y el moldeo por transferencia en una máquina de prensa caliente?
En el moldeo por compresión, la materia prima prepesada (blank de goma o preforma termoendurecida) se coloca directamente en la cavidad abierta del molde, y la prensa se cierra para aplicar calor y presión. El material fluye solo dentro de la cavidad. Adecuado para piezas gruesas, herramientas de bajo coste y materiales con alta viscosidad. En el moldeo por transferencia, el material se carga en un recipiente separado sobre las cavidades y se transfiere a través de compuertas cuando la prensa se cierra, proporcionando un mejor control dimensional y capacidad de sobremoldeado de insertos. Las máquinas de prensa hidráulica en caliente de Chenghao soportan ambos métodos mediante diferentes moldear configuraciones de herramientas sin cambiar la máquina base.
P2: ¿Cómo afecta la uniformidad de la temperatura del platen a la calidad de las piezas?
La uniformidad de temperatura de la platina determina directamente la consistencia del curado en todas las cavidades en una herramienta multi-cavidad. Una variación de ±10°C en un molde de caucho a 160°C significa que las cavidades sobre las zonas frías curan entre un 8 y un 12% más lentamente que las zonas calientes, lo que resulta en piezas poco curadas (blandas y de baja resistencia al desgarro) por posiciones frías y partes sobrecuradas (frágiles, degradación superficial) por posiciones calientes dentro del mismo ciclo. El sistema de calefacción PID segmentado de Chenghao alcanza una uniformidad de ±3°C, lo que reduce la variación de propiedades intra-molde a menos del 2% para la mayoría de las aplicaciones de caucho y termoendurece. Esto es especialmente importante para componentes de sellado automotriz y piezas de caucho médico con especificaciones mecánicas estrictas.
P3: ¿Puede la misma máquina de moldear tanto el moldeo por compresión de caucho como el moldeado de espuma EVA?
Sí, con herramientas adecuadas. Ambos procesos utilizan la misma máquina hidráulica de base de prensa caliente, pero requieren diseños de molde diferentes: las herramientas de compresión de caucho utilizan bloques de cavidad ajustados con ranuras de desbordamiento para el control del flash, mientras que las herramientas de espuma EVA emplean cavidades selladas con espacio de expansión controlado para regular la densidad de espuma. El requisito clave de la máquina para el doble uso es una carrera suficiente para acomodar el molde de espuma EVA más alto (que debe disponer de luz natural extra para la fase de expansión por soplado). Chenghao puede especificar el modelo óptimo de prensa para líneas de producción combinadas de caucho y EVA, o recomendar un configuración de máquina dedicada si ambos materiales se ejecutan a gran volumen.
P4: ¿Cuál es el papel de la refrigeración integrada por agua para reducir el tiempo de ciclo de la máquina de molde?
En el moldeo termoplástico en una prensa caliente, la pieza debe enfriarse por debajo de su temperatura de distorsión térmica antes de desmoldearse para evitar deformaciones. Sin refrigeración integrada, la prensa debe esperar a la refrigeración ambiental pasiva o deben retirarse piezas a los dispositivos de refrigeración fuera de la prensa, añadiendo entre 60 y 180 segundos de tiempo muerto por ciclo. Las placas refrigeradas por agua de Chenghao reducen el tiempo de refrigeración en prensa a 3–8 minutos para aplicaciones típicas de 150–180°C, eliminando por completo los accesorios fuera de prensa. Para la formación en caliente de PVC y poliolefinas, es típico reducir el tiempo de ciclo del 25–40%. El caudal de agua, la temperatura de entrada y la duración de refrigeración son programables en la receta del PLC para cada trabajo. Consulte la gama de prensa en caliente pequeña gama de prensa caliente para configuraciones compactas con refrigeración integrada.
P5: ¿Cómo debe especificarse la fuerza de sujeción para evitar daños por moho?
Dos límites rigen la especificación de la fuerza de sujeción: la fuerza mínima (para evitar el destello) y la fuerza máxima segura para las herramientas del molde. Mínimo: presión máxima en la cavidad × área proyectada × factor de seguridad de 1,2. Máximo: determinado por el área de sección transversal del acero moldeado en compresión — un bloque de cavidad estándar de acero P20 con un grosor de pared de 30 mm puede soportar de forma segura una tensión de compresión de 50–80 MPa. Exceder esto provoca grietas en el molde, daños en la línea de separación o fallo del pasador guía. Los ingenieros de Chenghao revisan ambos límites durante la revisión del diseño del molde y especifican el rango recomendado de tonelaje de prensa en el dibujo del molde. Utilizar una prensa mayor que el máximo especificado requiere una válvula limitadora de presión ajustada al máximo seguro para herramientas — estándar en todas las máquinas de la serie CH-HP de Chenghao. Contacta con equipo técnico de Chenghao para asistencia en la especificación de fuerzas antes de pedir herramientas.
P6: ¿Cuáles son los tiempos típicos de entrega para la adquisición y el equipamiento de máquinas de moldes?
Máquinas de prensa caliente estándar (5–50 toneladas, platina estándar): 15–20 días laborables ex-talleres. Configuraciones de platen personalizado de 50–150 toneladas: 25–35 días laborables. Prensas industriales pesadas de 150–300 toneladas: 40–55 días laborables. Los plazos de entrega de las herramientas de molde son paralelos: herramientas sencillas de caucho de cavidad única (10–15 días laborables), herramientas multicavidad con sistemas de refrigeración y eyección (20–30 días laborables), herramientas complejas de compuestos o espuma (25–40 días laborables). La maquinaria y las herramientas se diseñan, fabrican y prueban simultáneamente en la planta de Chenghao. Se proporciona documentación completa de FAT — incluyendo mapa de temperatura del platino, certificado de paralelismo e impresión del programa PLC — con cada envío de máquina para el cumplimiento de los registros de calidad.
Obtén una cita de Mould Machine de Chenghao
Comparte tu material, tamaño de pieza, volumen de producción y diseño del molde — Chenghao Machinery recomendará la configuración adecuada de máquina de molde con precios directos de fábrica y especificaciones técnicas completas.
Correo electrónico: sales11@chenghaointernational.com | WhatsApp: +86 15817655869