
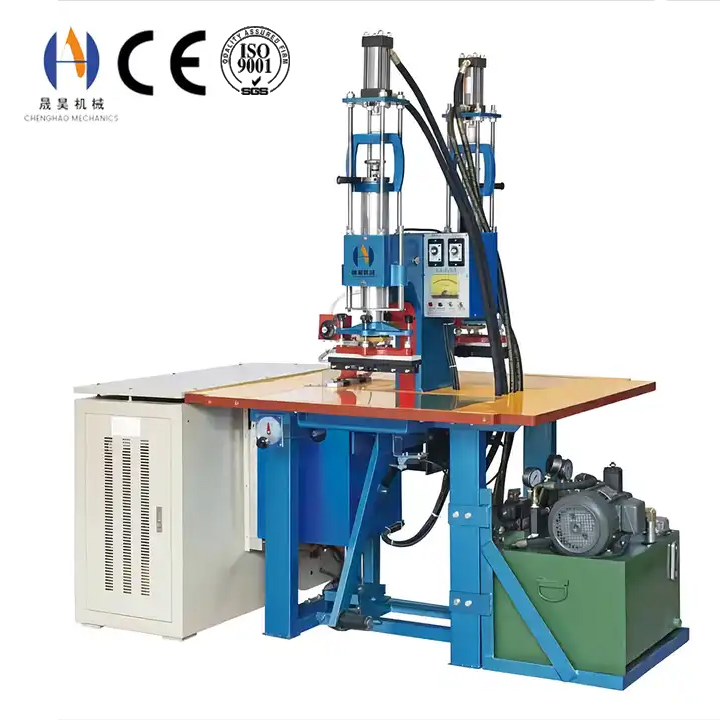
Camina por cualquier línea de soldadura de alta frecuencia y verás que la energía y el tiempo de soldadura se controlan constantemente, mientras que la presión del electrodo de soldadura de alta frecuencia suele quedar donde se colocó el día que se instaló la máquina. Eso es un error. La presión no simplemente aprieta las piezas — elimina la película de aire entre ellas, confina el polímero ablandado mientras se forma la junta, controla cuánto calor escapa hacia la herramienta y luego mantiene la unión hasta que es lo suficientemente fuerte para ser manipulada. Si lo equivocas, ningún ajuste de potencia compensará, porque las otras tres variables no pueden arreglar una articulación que no se está sujetando correctamente desde el principio.
Qué hace realmente la presión de electrodos
La presión suele describirse como "sujetar las piezas entre sí", lo que subestima cuántas tareas realiza en un mismo ciclo. Cuatro funciones distintas ocurren al mismo tiempo, y cada una falla de forma diferente cuando la fuerza es incorrecta.
Estableciendo contacto real
Ninguna de las hojas es perfectamente plana. La ondulación superficial y el aire retenido dejan huecos microscópicos que el campo eléctrico no puede cubrir de forma uniforme. La presión cierra esos huecos, por lo que la soldadura se forma a lo largo de toda la junta en lugar de en puntos de contacto aislados.
Confinando el Derretimiento
Una vez que la interfaz se ablanda, se comporta como un líquido viscoso. La presión lo mantiene donde se desea la articulación. Sin suficiente confinamiento, el material espuma y se expande alejándose de la junta, dejando huecos y una línea de soldadura débil y porosa.
Cambiando el Camino Térmico
Un contacto más cerrado conduce más calor fuera del material y hacia el electrodo. Esto es una variable real, no un efecto secundario: un aumento de presión puede ralentizar el aumento hasta la temperatura de soldadura, por eso la presión y el tiempo de soldadura no pueden optimizarse por separado.
Sujetando la unión durante el enfriamiento
La soldadura solo es tan fuerte como la presión aplicada mientras se solidifica. Si liberas la fuerza demasiado pronto, la junta se separa internamente aunque sigue blanda — el clásico fallo que pasa la inspección el día y aparece como un despegamento o fuga días después.
La importancia relativa de estas cuatro funciones varía con el material y la pila, por lo que no se puede transferir un ajuste de presión entre productos. La interacción más amplia entre presión, comportamiento del material y resistencia de la unión se expone en qué factores afectan la resistencia a la soldadura de alta frecuencia.
La ventana de presión
Cada material y pila tiene una banda de presión utilizable en lugar de un único valor correcto, y las consecuencias de no encontrarla en ninguna dirección son bastante diferentes. En la práctica, es mucho más común que demasiada presión, porque una máquina con poca fuerza parece estar escasa de potencia.
| Condición | Qué ocurre dentro de la unión | Síntomas visibles |
|---|---|---|
| Presión demasiado baja | El contacto es intermitente, el aire permanece atrapado y el material ablandado puede expandirse libremente de la junta | Soldadura débil a pesar de un ciclo largo; espuma o una línea lechosa dentro de la junta; resistencia que varía a lo largo de la junta; agujeros que solo aparecen bajo pruebas de presión |
| Presión dentro de la ventana | contacto total y uniforme, fusión confinada a la junta, transferencia de calor previsible | Línea de soldadura uniforme, resistencia al despegado constante, tiempo de ciclo repetible de un cambio a otro |
| Presión demasiado alta | El material fundido se exprime fuera de la unión y el calor se absorbe hacia la herramienta más rápido de lo que se genera | Flashe o rebaba a lo largo de la junta, línea de soldadura fina, perforado en película fina, pieza deformada o triturada, marcas testigos de electrodos en la superficie, soldaduras que necesitan más tiempos de los esperados |
El perfil de presión de tres etapas
La presión no es un solo número en un ciclo bien controlado. La mayoría de las máquinas lo secuencian en tres etapas, y muchos de los problemas atribuidos a "la presión incorrecta" son realmente la presión correcta aplicada en el momento equivocado. Cuando la máquina ofrece ajustes separados de presión de abrazadera y soldadura, deben tratarse como parámetros de proceso independientes en lugar de dejarse conectados.
| Stage | Propósito | Consideraciones de Ajuste |
|---|---|---|
| Clamp o beso | Cierra la pila, expulsa el aire atrapado y asienta la pieza antes de aplicar energía | Fuerza suficiente para aplanar el material sin deformarlo. Un breve retraso antes de que el generador encienda da tiempo a la pieza para asentarse, especialmente en chimeneas gruesas o laminadas |
| Weld | Confina el fundido y mantiene el contacto durante toda la fase de calentamiento | El valor de trabajo. Colocado a partir del material y la pila, y luego confirmado mediante pruebas de peel o sección transversal en lugar de por apariencia |
| Frío o sujeto | Mantiene la unión a toda su fuerza mientras el polímero se solidifica | Debería ser igual a la presión de soldadura, no reducida. Reducir la presión durante esta etapa —o acortarla para obtener salida— es el atajo más dañino del proceso |
de la lectura del medidor a la fuerza
realEl número en el manómetro no es la fuerza aplicada a la pieza. Es la presión dentro del cilindro, y debe convertirse antes de que se puedan comparar dos máquinas o antes de que se pueda redactar una especificación. Para una prensa neumática que funciona desde un solo cilindro, la relación es una multiplicación sencilla:
Fuerza (kN) = Presión manométrica (bar) × Área del pistón (cm²) ÷ 100
La misma lectura de calibre en dos máquinas con diámetros de cilindro diferentes genera dos fuerzas distintas. Una máquina con un cilindro más grande alcanza la misma fuerza en un ajuste de calibre más bajo, por eso una receta tomada de otra fábrica rara vez se transfiere sin cambios.
| Cilindro de diámetro | Área del pistón | Force a 2 bar | Force a 5 barras |
|---|---|---|---|
| 80 mm | 50,3 cm² | 1.0 kN | 2.5 kN |
| 100 mm | 78,5 cm² | 1,6 kN | 3,9 kN |
| 125 mm | 122,7 cm² | 2.5 kN | 6.1 kN |
| 160 mm | 201,1 cm² | 4.0 kN | 10.1 kN |
Dos factores adicionales se sitúan entre el ancho y la pieza. Los mecanismos de palanca y palanca multiplican la fuerza del cilindro por una razón, por lo que el cálculo anterior subestima la fuerza realmente entregada. Y en cualquier máquina, parte de la fuerza aplicada es absorbida por el propio material mientras se comprime — proporcionalmente más en pilas blandas, con espuma o recubrimiento que en láminas firmes. Cuando la fuerza requerida supera la que puede ofrecer un cilindro neumático, se utilizan prensas accionadas hidráulicamente, como en equipos como la máquina de relieve hidráulico máquina de relieve hidráulico de doble cabeza.
bandas de presión por material y stack
Las bandas siguientes son puntos de partida indicativos expresados como presión manométrica en una máquina típica, y asumen una prensa de la clase normalmente utilizada para ese producto. Son un lugar para empezar a desarrollar una receta, no un sustituto de las pruebas, porque la misma pila puede cambiar de barra entera con un cambio de proveedor de material.
| Material y Stack | Indicative Gauge Pressure | Notas |
|---|---|---|
| Film de PVC fino, menos de 0,3 mm | Bajo | La presión excesiva atraviesa la película antes de que se forme la soldadura; contacto ligero más tiempo corto es la combinación correcta |
| Lámina estándar de PVC, 0,3–1 mm | Moderado | La combinación más permisiva; úsala para establecer la base de la máquina |
| PVC de grosor o de varias capas | Moderado a alto | La presión debe alcanzar la interfaz más baja; el precalentamiento suele ser más efectivo que añadir fuerza |
| TPU película | Más alto que el PVC | El poliuretano se ablanda a temperaturas más altas y se comprime bajo carga, por lo que se necesita más fuerza para lograr el mismo contacto |
| Alto | El portatextil no se comprime de forma uniforme; la costura necesita suficiente fuerza para que los dos recubrimientos se unan a lo largo de todo el ancho | |
| Espuma o laminado | High, o hidráulico | Una gran parte de la fuerza aplicada se consume comprimiendo el núcleo; las prensas neumáticas a menudo se agotan aquí |
| Stacks que contienen insertos rígidos | Alto y distribuido uniformemente | El inserto evita la deflexión local, por lo que cualquier falta de paralelismo en la placa se convierte en un defecto visible en la junta en lugar de ser absorbido |
Las piezas delgadas y pequeñas son la ilustración más clara de un requisito de baja presión — un contacto ligero y una soldadura de ciclo corto hacen un componente delicado mucho mejor que una sujeción pesada, como en un máquina de soldar guante que pasa una lámina fina y flexible.
Presión en relación con la potencia, el tiempo y la refrigeración
Debido a que las cuatro variables de proceso interactúan, una falla puede ser causada por una de ellas y parecer causada por otra. Leer correctamente el síntoma es lo que impide que el operador persiga el problema en la pantalla de ajustes.
| Problema observado | lo que el operador suele ajustar | Qué está realmente mal |
|---|---|---|
| La soldadura está incompleta en el tiempo de ciclo requerido | Potencia aumentada, luego tiempo extendido | La presión de contacto es demasiado baja para la zona de la junta, por lo que la energía se aplica a una unión que no está cerrada. Aumentar la potencia ensancha la zona afectada por el calor sin aumentar la profundidad de soldadura |
| Línea quemada en el borde de la costura | Potencia reducida | A menudo es el resultado de un exceso de potencia utilizada para superar una falla de presión. Corrige primero la presión y luego vuelve a optimizar la potencia: el ajuste correcto suele ser inferior al que se está usando |
| flash o rebaba extruido de la junta | Tiempo de soldadura acortado | La presión está por encima de la ventana para el material. Recortar el tiempo oculta el síntoma mientras que la línea de soldadura queda más fina y débil de lo que debería |
| La costura falla días después de la producción | Material o proveedor culpado | Presión liberada antes de que la unión se enfriara. La soldadura se formó correctamente y luego se desmontó internamente al abrir la prensa |
| Resultados derivan durante el desplazamiento | Receta ajustada repetidamente | A medida que la herramienta y la prensa se calientan, la expansión térmica cambia el contacto efectivo y la fuerza requerida. Las recetas deben verificarse a temperatura de trabajo |
| Soldaduras buenas solo en un extremo de la junta | El tiempo aumenta hasta que pasa toda la costura | Un problema de distribución, no de configuración. La placa o electrodo no es paralelo, por lo que la presión varía a lo largo de la junta |
cómo la geometría del electrodo cambia la presión real
La presión es la fuerza dividida por el área, y ambos números los determina la herramienta en lugar de la máquina. Un electrodo que es el doble de grande necesita el doble de fuerza para alcanzar la misma presión de contacto, por eso escalar un producto sin revisar la especificación de la prensa es una fuente común de soldaduras débiles inexplicables.
El área de contacto crece, la fuerza no
El cilindro proporciona la misma fuerza independientemente del tamaño del electrodo. Si aumentas la superficie de la soldadura, la presión de contacto disminuye en proporción, a menudo sin que nadie se dé cuenta hasta que las uniones empiezan a fallar.
paralelismo establece uniformidad
Un pequeño error angular entre la placa y el electrodo se magnifica a lo largo de una junta larga, produciendo un gradiente de presión y una soldadura fuerte en un extremo e incompleta en el otro.
Rigid Support
Cualquier tramo sin soporte del electrodo o de la placa de respaldo se desvía bajo carga. La deflexión es mayor en el centro de la junta, por lo que los puntos débiles aparecen tan a menudo en el centro de las soldaduras largas.
Concentración de bordes
La presión se concentra en el perímetro de un electrodo plano, donde también se concentra el campo. En las herramientas de relieve esto se exagera: el patrón necesita fuerza para formarse, pero esa misma fuerza aplana el material circundante.
Estos efectos se combinan en juntas largas y continuas, donde un solo electrodo aplica fuerza sobre varios metros de unión y cualquier variación en el grosor o alineación se traduce directamente en variación de presión — la razón por la que el equipo de soldadura continua para productos recubiertos grandes, como un máquina de soldar tienda de lona, utiliza una estructura rígida de recorrido en lugar de una simple prensa plana. Cuando la herramienta también debe formar un patrón decorativo, debe especificarse presión para la característica más profunda, como en una máquina de relieve máquina de relieve de cinta.
El radio del borde, el material del electrodo y la abertura de trabajo forman parte de la misma decisión de diseño, y se cubren en la página de molde de de moldes de alta frecuencia. Las propias reglas de diseño se exponen en diseñando electrodos para soldadura de alta frecuencia.
verificando la presión en la tienda
Como la presión no puede juzgarse por la apariencia de una pieza terminada, necesita su propia rutina de verificación. Las comprobaciones que se hacen a continuación son rápidas y, entre ellas, cubren la máquina, la herramienta y la unión.
| Check | Método | Frecuencia |
|---|---|---|
| Precisión de calibre | Compara el calibre del panel con una referencia calibrada en línea con el cilindro | Anualmente, y tras cualquier trabajo neumático |
| paralelismo Platen | Cierra la prensa sobre cuñas de igual grosor en las esquinas y comprueba qué cuñas están apretadas; o utiliza película indicadora de presión para mapear la distribución | En la instalación y tras cualquier cambio de herramienta |
| Fuerza verificación | Convierte el ajuste de la vía para forzar usando el área del cilindro y confirma en relación con la especificación de la máquina | Cuando se escribe la receta por primera | vez
| Profundidad de soldadura | Seccionar una muestra de arranque y medir hasta dónde penetra la fusión | Cada arranque, y tras cualquier cambio de material |
| resistencia al despegado | Desmonta muestras y registra si se produce fallo en el material o en la interfaz | Arranque y a intervalos fijos durante la producción |
| Marcas testigo | Fíjate en la profundidad de la impresión del electrodo que queda en la pieza: un cambio en ella es una advertencia temprana de un cambio de presión | Continuamente, por el operador |
Reglas prácticas para la presión de electrodos
01 — Tratar la presión como parámetro principal
Anávalo en la hoja de recetas junto con el poder y el tiempo, y limita quién puede cambiarlo. Un ajuste de presión que solo existe en la memoria de la máquina se perderá la primera vez que se sustituya el controlador.
02 — fijar presión antes de perseguir la potencia
Cuando una soldadura está incompleta, establece primero la presión de contacto. En la mayoría de los casos, el ajuste de potencia correcto después es menor que el que se usaba, y la calidad de la costura mejora en ambos aspectos.
03 — mantener la fuerza completa durante la refrigeración
Nunca reduzcas la presión ni abras antes para obtener la salida. Si la etapa de refrigeración es el cuello de botella, la respuesta es una segunda estación o un sistema rotatorio, no una espera más corta.
04 — Recalcular cuando cambia la herramienta
Un electrodo más grande en la misma prensa significa menor presión de contacto. Revisa la configuración siempre que el área de soldadura cambie significativamente, en lugar de copiar la receta anterior.
05 — Comprueba el paralelismo antes de culpar a la receta
Si la calidad varía a lo largo de una junta en lugar de a lo largo del lote, la causa es mecánica. Ninguna combinación de potencia y tiempo corregirá un gradiente de presión.
06 — Verificar a temperatura de trabajo
Las dimensiones de la herramienta y la prensa cambian a medida que se calientan. Confirma la receta después de alcanzar el estado estacionario y de nuevo hacia el final del turno, para que el ajuste sea válido para las condiciones en las que realmente se ejecuta la producción.
Las fallas de presión rara vez aparecen solas: normalmente se manifiestan como uno de los defectos cubertos en reducir defectos y tiempos de inactividad en la producción de soldadura de alta frecuencia, que es el siguiente paso adecuado una vez establecida la ventana de presión.
Preguntas frecuentes
Haz bien la presión antes de cambiar nada
másChenghao Machinery fabrica prensas de soldadura de alta frecuencia de 3 kW a 60 kW, en configuraciones neumáticas, hidráulicas, de doble cabeza y rotativas, y fabrica los electrodos y moldes que cada unión requiere. Envíanos tu material, grosor de la pila y dibujo de piezas para una especificación de máquina que se ajuste a la fuerza que realmente necesita tu junta.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, China