
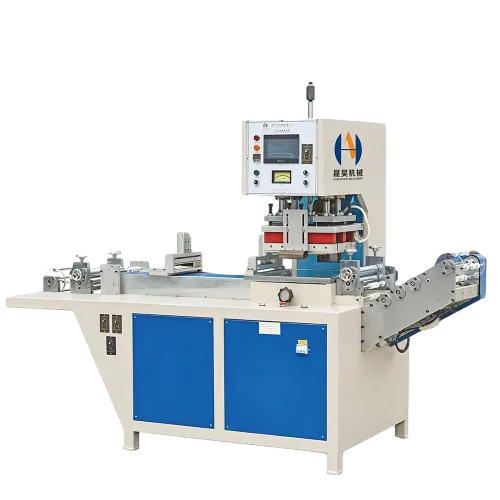
El PVC flexible es el material más sensible en la soldadura de alta frecuencia, lo que hace que la selección de máquinas sea engañosamente difícil. Casi cualquier máquina soldará un cupón de prueba de PVC, por lo que la decisión no puede tomarse solo con una demostración: debe tomarse en función de las dimensiones de la pieza, área del electrodo, tiempo de ciclo y volumen. Elegir una máquina de soldadura de alta frecuencia para PVC es realmente una secuencia de siete decisiones de ingeniería, y equivocarse en alguna de ellas aparece después como ciclos largos, juntas quemadas o una máquina que no se puede cargar eficientemente. Esta guía repasa cada decisión en orden.
empieza con la pieza, no con la máquina
Cada especificación que importa se deduce de la propia pieza. Antes de comparar máquinas, deben escribirse y confirmarse las siguientes características, ya que cada una limita el rango de equipos.
| Característica de la parte | Lo que determina |
|---|---|
| Área de soldadura y tamaño total de la pieza | Potencia nominal del generador, tamaño del electrodo, apertura de la prensa y dimensiones de la placa |
| Grosor de PVC y contenido de plastificante | Rango de tiempo de soldadura, requisitos de refrigeración, riesgo de quemadura de filo |
| Capas e insertos en la pila | Si se necesita precalentamiento o un ciclo por etapas; diseño de espacio para electrodos |
| Requisitos de geometría y acabado de la costura | Si la herramienta debe soldar, cortar y embigar en un solo ciclo |
| Tiempo de ciclo requerido y salida diaria | Configuración manual, doble cabeza, rotatoria o de cinta transportadora |
| Variedad de número de pieza | Capacidad de almacenamiento de recetas y método de cambio de herramienta |
| Expectativa de tolerancia y trazabilidad | Sistema de control, grabación de datos e integración de inspección |
decisión 1 — dimensionar el generador al área de soldadura
El poder nunca debería especificarse por sí solo. Lo que importa es la relación entre la salida del generador y el área del electrodo que hay que energizar, porque se genera calor en toda esa zona a la vez. Un electrodo grande en un generador de tamaño inferior fuerza largos tiempos de soldadura, durante los cuales el calor migra desde la junta hacia el material circundante — la vía clásica hacia la distorsión y la resistencia inconsistente.
| Electrode Weld Area | Clasificación típica del generador | Productos representativos de PVC |
|---|---|---|
| menos de 100 cm² | 3–5 kW | Pequeños bolsillos, portatarjetas, carteras de muestra |
| 100–500 cm² | 5–8 kW | Bolsas, fundas para prendas, pequeñas alfombrillas, ampollas de embalaje |
| 500–1.500 cm² | 8–15 kW | Bolsas grandes, paraguas, viseras, paneles de asiento, bolsas para herramientas |
| 1.500–4.000 cm² | 15–25 kW | Tapetes para coches, cubiertas grandes, productos hinchables |
| Por encima de 4.000 cm² | 25–60 kW, o múltiples pasadas | Cubiertas industriales, lonas, productos de contención grandes |
Estos rangos son puntos de partida indicativos para el PVC flexible. El material grueso o altamente plastificado, objetivos de ciclo ajustados y pilas de varias capas empujan el requisito hacia arriba, por lo que la clasificación final debe confirmarse soldando una muestra real en lugar de aceptarse de una mesa. La gama completa de clasificaciones y configuraciones disponibles puede revisarse en la gama de máquinas de alta frecuencia.
decisión 2 — Coincidir la configuración con la salida
Una vez que la energía está establecida, la siguiente pregunta es cómo se carga y cicla la máquina. Esta decisión influye más en el coste unitario que cualquier otra, porque determina cuánto tiempo dedica el operador a manipular piezas en lugar de soldarlas.
| Configuración | Cómo funciona | Mejor Adaptado A |
|---|---|---|
| Manual de cabeza simple | Una estación de electrodos, parte cargada y descargada manualmente cada ciclo | Volumen bajo a medio; amplia variedad de productos; tiradas cortas |
| Doble cabeza | Dos estaciones compartiendo un generador, alternando soldadura y carga | Volumen medio; donde el tiempo de manipulación supera el tiempo de soldadura |
| Mesa rotatoria | Múltiples posiciones que giran a través de carga, soldadura, enfriamiento y descarga | Producción de gran volumen de piezas individuales con largos tiempos de refrigeración |
| Cinta transportadora o línea automática | El material se alimenta automáticamente, soldadura y corte integrados | Producción continua de una familia de productos estable |
Una prueba útil es comparar el tiempo de soldadura con el tiempo total de ciclo. Si la prensa está inactiva más tiempo del que solda, la restricción es la manipulación, no la potencia, y pasar a una disposición de dos estaciones entregará más potencia que aumentar la potencia del generador. Para trabajo de una sola estación, la máquina práctica es una máquina de alta frecuencia de cabezal único, mientras que la producción en volumen donde domina la carga normalmente se maneja en un doble cabeza alta frecuencia máquina.
Decision 3 — Capacidad de electrodos y moldes
El electrodo es donde realmente ocurre el proceso, y es la parte de la compra que más a menudo se especifica poco a menudo. Para productos de PVC, el electrodo suele tener que soldar una junta, cortar el contorno y prensar un patrón de superficie en la misma carrera, lo que impone exigencias tanto al material como a la máquina que lo transporta.
Soldar y cortar en un solo trazo
Una sola herramienta que sella y recorte elimina una operación posterior, pero requiere una alineación precisa de la prensa y un montaje rígido. Confirma que la máquina puede mantener la tolerancia que exige tu esquema.
Relieve y profundidad del patrón
Donde el electrodo también debe relevar, la profundidad del patrón y la presión disponible se vinculan. La fuerza de sujeción insuficiente deja un patrón superficial sin importar cómo se ajusten los ajustes eléctricos.
Cambio de herramienta y variedad
Si se ejecutan varios tamaños de producto en una sola máquina, especifica un sistema de montaje que permita un cambio rápido y repetible de herramienta en lugar de realinear el electrodo desde cero cada vez.
El material del electrodo, el radio de filo y la abertura de trabajo influyen directamente en la calidad de la junta, y una máquina que no puede aceptar una herramienta bien diseñada limitará el proceso independientemente de su generador. Los detalles de las herramientas en sí se cubren en la página página de moldes de alta frecuencia, y las reglas de diseño se establecen por separado.
Decision 4 — Requisitos específicos para máquinas de PVC
El PVC se comporta de forma diferente a otros plásticos soldables con HF en aspectos que afectan a la especificación de la máquina, no solo a la receta. Debido a que el material se degrada y libera cloruro de hidrógeno cuando se sobrecalienta, y porque el plastificante puede migrar fuera de la lámina con el tiempo, varias características de la máquina son más importantes para el PVC que para otros polímeros.
| Característica PVC | función máquina para especificar |
|---|---|
| Humos corrosivos si la junta se sobrecalienta | Extracción local en el electrodo y el blindaje electrodo resistente a la corrosión |
| Migración del plastificante atacando el aislamiento | Especificar película aislante resistente a plastificantes; planear el reemplazo programado |
| Ventana estrecha de sobrecalentamiento en grados blandos | Ajuste fino de potencia y resolución repetible del temporizador; recetas bloqueadas |
| Amplia variación entre proveedores de película | Múltiples recetas almacenadas con recuperación rápida; registro documentado de parámetros |
| Ensamblajes de PVC de grosor o de varias capas | Capacidad de precalentamiento y suficiente margen de tensión para la pila |
Decision 5 — Sistema de Control y Gestión de Recetas
Dos máquinas con la misma potencia pueden diferir enormemente en la consistencia con la que mantienen una receta. Para el PVC, donde la ventana aceptable entre una soldadura débil y una junta quemada es más estrecha que para la mayoría de los materiales, la calidad del control se traduce directamente en fluencia.
| Función de control | Por qué importa para la producción de PVC |
|---|---|
| Almacenamiento de recetas predefinidas | Elimina el reajuste entre cambios de producto y reduce la chatarra | al arrancar
| Control de acceso del operador | Evita aumentos de potencia no autorizados, la causa más común de juntas quemadas |
| Tiempo fino y resolución de alimentación | Los tiempos de soldadura cortos en PVC fino no pueden controlarse en incrementos gruesos |
| contador de ciclos y alarmas de fallos | Soporta la programación del mantenimiento de electrodos y la detección temprana de deriva |
| Registro de parámetros o salida de datos | Necesario para la trazabilidad en cadenas de suministro reguladas y automotrices |
decisión 6 — especificar el paquete de accesorios y repuestos
Los accesorios suelen quedar fuera del presupuesto inicial y luego se compran poco a poco a un coste más alto y con interrupciones en la producción. Como se desgastan a ritmos previsibles, deben especificarse con la máquina y almacenarse antes de ponerse en servicio. La lista completa de artículos consumibles está en la página de accesorios de alta frecuencia.
| Item | Rol | Recomendación de serie |
|---|---|---|
| Válvula osciladora | Genera la salida de RF; envejece gradualmente | Un repuesto a juego en el sitio en todo momento |
| Supresor de arco | Apaga la descarga y protege el borde de la junta | Juego de repuesto; inspeccionado cada cambio |
| Aislamiento y película antiflash | Evita marcados superficiales y descargas prematuras | Consumible; pedidos en cantidades en rollo |
| Unidad de precalentamiento | Reduce el tiempo de ciclo en PVC grueso y elimina la humedad | Especificar dónde el grosor supera aproximadamente los 2 mm |
| Pinceles y contactos de toma de tierra | Mantener una salida estable y funcionamiento seguro | Juego de repuesto; reemplazado por desgaste |
Cuando la pila de materiales es gruesa o contiene capas que se calientan de forma desigual, añadir un precalentador de alta frecuencia antes de la prensa suele ampliar considerablemente la ventana de proceso para una proporción modesta del coste de la máquina.
Decision 7 — Servicio de repuestos, soporte de puesta en servicio
Una máquina de alta frecuencia es un activo de larga duración, y el coste del tiempo de inactividad durante su vida útil generalmente supera cualquier diferencia en el precio de compra entre proveedores. Por tanto, el paquete de soporte debe evaluarse con la misma detención que la especificación.
Pregunta al proveedor
- ¿Se tienen los tubos osciladores y los consumibles en stock localmente?
- ¿Cómo se fabrican y sustituyen los electrodos y moldes?
- ¿Está incluida la puesta en servicio y la formación de operadores?
- ¿Qué documentación se proporciona — planos eléctricos, calendario de mantenimiento, hojas de recetas?
- ¿Qué condiciones de garantía se aplican y qué tiempo de respuesta se ofrece?
- ¿Se puede probar la máquina con nuestro material antes de la compra?
Evalúa la respuesta
- La disponibilidad de repuesto determina cuánto tiempo detiene la producción una avería
- La fabricación interna de herramientas acorta el ciclo cuando un producto cambia La
- calidad de entrenamiento determina la rapidez con la que la máquina alcanza la potencia nominal
- La calidad de la documentación determina qué tan bien el proceso resiste la rotación de personal
- Una prueba de muestra revela si la especificación es realista para tu PVC
Prueba antes de comprar
Como el PVC flexible solda en casi cualquier máquina, una demostración solo tiene sentido si utiliza tu material y la geometría de la pieza. Envía a un proveedor lo siguiente y pide que devuelvas las muestras con el tiempo de ciclo y los ajustes utilizados.
| Enviar al proveedor | comprobar la muestra devuelto |
|---|---|
| PVC muestra el grosor y la calidad real | La profundidad de soldadura llega a la interfaz prevista a lo largo de toda la unión |
| Dibujo de piezas con costura y dimensiones de corte | El borde cortado es limpio y dimensionalmente repetible |
| Tiempo de ciclo objetivo y volumen diario | El tiempo de ciclo es posible sin sobrecalentar la junta |
| Requisitos de acabado superficial y relieve | La profundidad del patrón es uniforme y no aparecen marcas de quemadura en los bordes |
| Cualquier requisito neumático o estanco | Prueba de presión o fuga superada, no solo visualmente aceptable |
Lista de verificación de selección
01 — Clasificación del área de soldadura y del generador
Confirmar que la potencia está emparejada con el área del electrodo, no seleccionada de un catálogo de forma aislada. Verifica con una soldadura de muestra en el tiempo de ciclo previsto.
02 — tiempo de ciclo contra tiempo de manejo
Mide cuánto tiempo está inactiva la prensa por ciclo. Si el tiempo de reposo predomina, una configuración de dos estaciones o rotativa aumentará mucho más la potencia que el exceso de potencia.
03 — Alcance de herramientas y cambio
Decide si la herramienta solda, corta y graba en un solo trazo, y con qué rapidez debe cambiarse entre variantes del producto.
04 — Protección contra la Extracción y la Corrosión
los vapores de PVC son corrosivos y desagradables. Especifica la extracción en el electrodo y el blindaje adecuado en las herramientas y contactos.
05 — Controlar la resolución y el almacenamiento de recetas
Los incrementos finos de temporizador y energía, recetas almacenadas y acceso restringido por parte del operador valen más en PVC que en la mayoría de los materiales.
06 — Consumibles incluidos y almacenados
Precio de la máquina junto con un stock inicial de tubos, supresores, película aislante y pinceles para que la producción no se retrase por un pedido de consumible.
07 — Decisión de precalentamiento
Si la chimenea supera aproximadamente los 2 mm o contiene espuma, incluye el precalentamiento en la especificación original en lugar de añadirlo después de instalar la máquina.
08 — Soporte y documentación
Confirma la disponibilidad de repuestos, capacidad de fabricación de herramientas, puesta en marcha, formación y la documentación que mantendrá el proceso reproducible año más adelante.
Para una discusión más amplia sobre cómo el proceso interactúa con las propiedades del material, consulte la guía sobre elegir la máquina de soldar de plástico adecuada para materiales de PVC y TPU.
Preguntas frecuentes
¿Necesitas ayuda para especificar una máquina de soldar de PVC?
Chenghao Machinery fabrica máquinas de soldadura de alta frecuencia de 3 kW a 60 kW en configuraciones de cabeza simple, doble cabeza, rotativas y automáticas, y produce los electrodos y moldes que cada aplicación requiere. Envíanos tu plano de la pieza, la especificación de PVC y la salida objetivo para obtener una recomendación compatible.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, China