
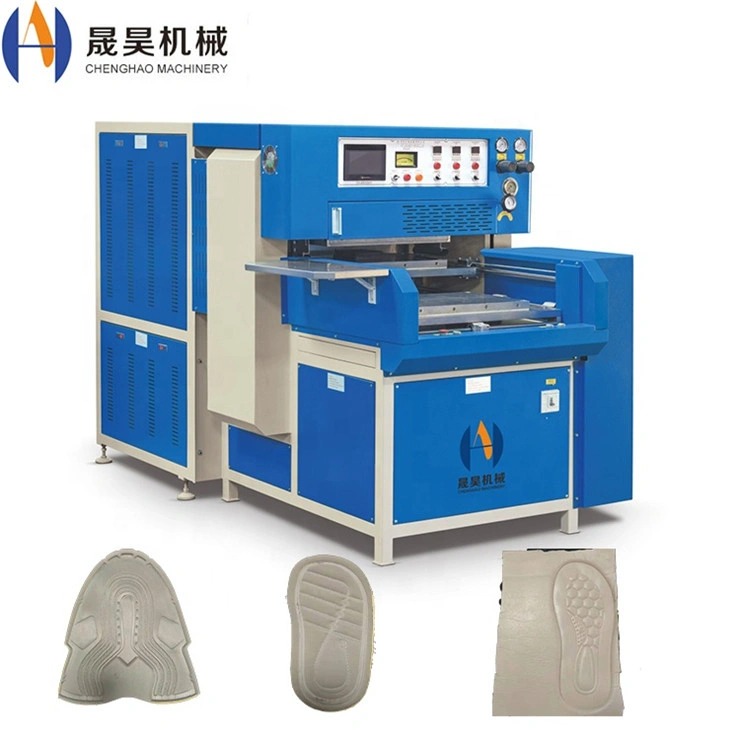
El grosor del material es la variable que decide silenciosamente cómo se comporta una receta de soldadura de alta frecuencia. La misma máquina, electrodo y formulación de material soldará una película de 0,3 mm en una fracción de segundo y luego soldará una chapa de 4 mm con la misma configuración. Esto no es una inconsistencia de máquina, sino una consecuencia directa de cómo funciona el calentamiento dieléctrico. Esta guía explica qué cambios cambian el espesor de soldadura de alta frecuencia dentro de la unión, cómo debe manejarse cada banda de grosor y cómo controlar la calidad resultante en la producción.
Por qué el grosor cambia el proceso de soldadura HF
La soldadura de alta frecuencia no aplica calor desde el exterior. Se aplica un campo de 27,12 MHz a través del electrodo, y la pila de materiales entre el electrodo y la placa actúa como dieléctrico de un condensador. Se genera calor en todo el volumen del material mientras las moléculas polares vibran en el campo alternante. Para entender el principio de funcionamiento correctamente, tres consecuencias del grosor se derivan directamente de esa geometría.
Densidad de potencia
La misma salida del generador se distribuye en un volumen mayor a medida que aumenta el grosor. La potencia por centímetro cúbico disminuye, por lo que la tasa de calentamiento disminuye y el tiempo de soldadura debe aumentar para alcanzar la misma profundidad de fusión.
Demanda de voltaje
Un dieléctrico más grueso necesita un voltaje más alto para mantener la misma intensidad de campo interna. Más allá de cierto ancho, los generadores estándar no pueden alcanzar el potencial requerido y la soldadura se apaga.
Pérdida de calor a las herramientas
El material fino tiene una alta relación superficie-volumen, por lo que una mayor parte del calor generado se conduce hacia el electrodo y la placa. Por tanto, los calibres finos se calientan rápido pero también pierden calor rápido.
Sumando el factor de pérdida dieléctrica del propio material — que determina la facilidad con la que responde al campo — queda claro por qué el grosor y propiedades del material deben evaluarse en conjunto y no aisladas.
Respuesta de grosor en un vistazo
Las cinco bandas siguientes cubren la gran mayoría del trabajo industrial de soldadura de alta frecuencia. La columna de comportamiento describe lo que el operador observará realmente en la máquina, y la columna de riesgo nombra el defecto que aparece primero cuando la receta no se adapta.
| Banda de grosor | Comportamiento observado | First Risk | Adaptación requerida |
|---|---|---|---|
| Muy fino — 0,1–0,3 mm | Calienta casi al instante; el campo se concentra en los bordes | Burn-through, flash, arco | Reducir la potencia, reducir la tolerancia a huecos, usar película anti-flash |
| Fino — 0,3–0,6 mm | Ciclo rápido, poca inercia térmica | Ardor, pinhole | Potencia moderada, tiempo de soldadura muy corto, radio de borde del electrodo más amplio |
| Medium — 0,6–2 mm | Ventana estable y indulgente en un amplio rango de parámetros | Soldadura débil cuando la receta se desvía | Receta estándar; monitorizar en lugar de reajustar |
| Grosor — 2–4 mm | Subida lenta a la temperatura de fusión; el calor persiste tras el ciclo | Fusión incompleta, distorsión | Soldadura y tiempo de refrigeración más largos, precalentamiento, mayor fuerza de sujeción |
| Muy grueso — 4–8 mm | Alta demanda de voltaje; fuerte pérdida de calor en las herramientas | Junta fría, transferencia de patrón profundo | Precalentamiento, ciclo escalonado, generador de alta potencia, refrigeración prolongada |
1. Thin Materials (0,1–0,6 mm): Gestión del riesgo de quemado
El material fino se calienta tan rápido que el problema práctico no es alcanzar la temperatura de soldadura, sino detenerse antes de que el material se degrade. Como el volumen es pequeño, la misma potencia que calentaría suavemente una lámina gruesa llevará una película fina al punto de fusión casi de inmediato, y los bordes del electrodo concentran aún más el campo. El resultado es un flash a lo largo de la junta, agujeros y, si la película aislante está desgastada, arqueos.
| Thin-Gauge Risk | Mecanismo | Medida de control |
|---|---|---|
| Flash y burn de bordes | Picos de densidad de campo donde termina el perfil del electrodo | Aumentar el radio de borde; reducir la potencia en lugar del tiempo |
| Orificios a lo largo de la junta | Descarga localizada donde el dieléctrico es más fino | Verificar la uniformidad del calibre; aumentar la presión de sujeción |
| Soldadura inconsistente cuando varía el calibre | Las pequeñas tolerancias absolutas se convierten en grandes cambios relativos | Coloca la receta en la sección más fina; ordena los rollos entrantes |
| Transferencia de patrón a la superficie | El material ablandado toma la textura del electrodo | Usa película de desmoldante o antiflash; pulir la cara del electrodo |
2. Espesor medio (0,6–2 mm): La ventana de trabajo estable
Entre aproximadamente 0,6 mm y 2 mm se encuentra la banda donde la soldadura de alta frecuencia es más predecible. Hay suficiente volumen de material para absorber el calor generado sin fallo inmediato del borde, y el voltaje necesario para sostener el campo se mantiene cómodamente dentro de la capacidad de un generador estándar. Las ventanas de soldadura son anchas, por lo que una pequeña deriva en la potencia o en el tiempo produce un cambio gradual de resistencia en lugar de un defecto repentino.
Esta es también la banda donde los problemas de calidad son más fáciles de pasar por alto. Debido a que el proceso es indulgente, un electrodo contaminado o un tubo oscilador parcialmente envejecido pueden degradar resistencia a la soldadura durante un tiempo antes de que la unión falle visiblemente. La disciplina que importa aquí es la monitorización en lugar de la re-afinación frecuente: registrar la receta validada, bloquearla y usar comprobaciones de peel o tracción para detectar deriva.
3. Materiales gruesos (2–8 mm): demanda de energía y profundidad de soldadura
A medida que el espesor supera unos 2 mm, tres efectos se combinan para que la soldadura sea progresivamente más difícil. La densidad de potencia disminuye porque la misma salida se distribuye a través de más material; el voltaje necesario para mantener la intensidad del campo aumenta, llegando a superar finalmente lo que el generador puede suministrar; y el calor generado en el núcleo tiene que viajar más allá hasta la interfaz de enlace mientras una parte creciente se pierde en la herramienta. El síntoma es una junta que parece formada pero que produce una unión fría — unida en la superficie, sin fusionarse en la interfaz.
Qué cambios de grosor
- El tiempo de soldadura requerido aumenta aproximadamente con la energía necesaria para alcanzar la profundidad de fusión
- La demanda de voltaje aumenta, por lo que la margen de generador se convierte en el factor limitante
- El tiempo de enfriamiento debe extenderse, porque el calor almacenado sigue fluyendo después de que el campo se detiene
- La presión de sujeción debe aumentar para mantener la interfaz de enlace en contacto íntimo
- La profundidad de soldadura se vuelve más difícil de verificar visualmente, por lo que la medición sustituye la inspección a simple vista
Cómo compensar
- Precalienta la chimenea para que el generador solo tenga que suministrar la diferencia
- Utiliza un ciclo por etapas: calentamiento inicial, breve permanencia y luego un segundo paso de calentamiento
- Selecciona un generador de mayor potencia y un área de electrodo compatible
- Aumenta el tiempo de enfriamiento antes de abrir la prensa
- Confirma la profundidad de soldadura seccionando una muestra, no por la apariencia superficial
4. capas divididas y grosor disímil
Las piezas reales rara vez son una hoja uniforme y única. Un conjunto típico podría combinar una película de 0,4 mm, un inserto de espuma de 1,2 mm y un respaldo de 2 mm. En una pila de capas en serie, el voltaje aplicado se divide entre ellas, y la capa que presenta la mayor impedancia recibe la mayor parte del campo. Esa capa se calienta primero y más rápido, lo cual es útil cuando es la capa de unión prevista y una fuente de defectos cuando no lo es.
| Condición de pila | Comportamiento de campos | Contramedida Práctica |
|---|---|---|
| Capa fina sobre capa gruesa | La capa fina se calienta mucho más rápido y puede quemar | Reducir la potencia; considera una cuña o inserto de electrodo para equilibrar el calor |
| Capas de calibre igual | La energía se distribuye de forma predecible a lo largo de la pila | Receta estándar; verificar uniformidad de temperatura de interfaz |
| Capa no polar en la pila | No calienta; actúa solo como espesor dieléctrico adicional | Soldar solo la interfaz polar; ajustar la posición del electrodo en consecuencia |
| Inserto con contenido metálico | Concentra el campo y corre riesgo de descarga local | Usa un electrodo con forma que evite el inserto; elevar la presión |
Ajustes de parámetros por banda de grosor
La siguiente tabla resume cómo deberían moverse los ajustes principales a medida que aumenta el calibre. Los valores son puntos de partida indicativos para equipos industriales, no sustituyen la calificación de la receta según la pieza y el lote de material.
| Parámetro | Thin (0,1–0,6 mm) | Medium (0,6–2 mm) | Grueso (2–8 mm) |
|---|---|---|---|
| Configuración de potencia | Low, reducido antes de tiempo | Moderado, por área de electrodo | Alto, se requiere espacio para el generador |
| Tiempo de soldadura | 0,3–1,5 seg | 1–4 seg | 4–12 seg, a menudo escenificado |
| Tiempo de refrigeración | Corto, 0,5–2 seg | 1–4 seg | 4–15 seg para evitar distorsión |
| Presión de sujeción | Bajo pero estable; evita apretar | 0,5–3 kN | 3–8 kN para contacto de interfaz |
| Espacio de electrodo | Tolerancia estricta, 0,05–0,15 mm | 0,1–0,3 mm | 0,2–0,5 mm, mayor radio de borde |
| Precalentamiento | Normalmente no es necesario | Beneficioso para eliminar humedad | Muy recomendable |
El papel del precalentamiento en la soldadura de materiales gruesos
Para calibres superiores a aproximadamente 2 mm, el precalentamiento es la forma más eficaz de devolver el proceso a un rango de funcionamiento cómodo. Aumentar la temperatura de la chimenea antes del ciclo de RF reduce la energía adicional que el generador debe suministrar, lo que acorta el tiempo de soldadura y, lo que es más importante, reduce el voltaje que el electrodo debe mantener. El calor también expulsa la superficie y absorbe la humedad, lo que elimina un desencadenante común de arcos en conjuntos gruesos.
Un precalentador dedicado precalentador de alta frecuencia se integra en la línea delante de la estación de soldadura para que el material entre en la prensa a una temperatura constante. La consistencia importa más que el punto de ajuste absoluto: una pila uniforme de 40 °C suelda de forma mucho más predecible que una que varía entre 20 °C y 55 °C en toda la pieza.
Diseño de herramientas y electrodos para diferentes calibres
La geometría del electrodo debe seguir el grosor. Un perfil optimizado para una película de 0,3 mm concentra el campo de forma tan agresiva que quemará una lámina de 3 mm; Por el contrario, un electrodo diseñado para material grueso dispersa la energía demasiado ampliamente para soldar una película fina de forma fiable. El radio de borde, la separación de trabajo, el grosor del aislamiento y el acabado superficial deben ser reespecificados cuando cambia la banda de calibre — los principios se exponen en nuestra guía para electrodos de diseño.
Los consumibles importan tanto como el electrodo en sí. El aislamiento y la película antiflash deben ser lo suficientemente gruesos para soportar el voltaje más alto usado en pilas gruesas, mientras que accesorios de alta frecuencia como el supresor de arco y los cepillos de tierra deben inspeccionarse siempre que cambie la banda de grosor, porque su ciclo de trabajo varía con ella.
Control de calidad: Verificación de la profundidad y consistencia de la soldadura
La apariencia superficial es un mal indicador de la calidad de la soldadura, especialmente en materiales gruesos donde una junta convincente puede ocultar una interfaz sin fusionar. Por tanto, la verificación debería ser dimensional y mecánica en lugar de visual.
| Check | Lo que Confirma | Frecuencia |
|---|---|---|
| Medición entrante del calibre | La tolerancia al grosor está dentro de la suposición de la receta | Por rollo o lote |
| prueba de peel o tracción | Resistencia de unión relativa al material padre | Inicio del cambio y cada 500 piezas |
| Sección transversal de una muestra de soldadura | Profundidad real de soldadura a través de la pila | En la calificación de la receta y tras cualquier cambio |
| Medición del ancho del sello | Banda de sellado eficaz cumple con los requisitos de diseño | Cada 500 piezas |
| Espesor tras soldadura | La compresión está dentro de la tolerancia; no hay exceso de compresiones | Cada cambio |
Reglas prácticas para el control de grosor
La mayoría de los problemas de calidad relacionados con el grosor se pueden prevenir con un pequeño número de reglas de funcionamiento. Se aplican igualmente a mejorando la calidad de soldadura de PVC en líneas establecidas y para calificar una nueva pieza en una nueva máquina.
01 — Calificar la receta por banda de calibre
No lleves una sola receta a través de bandas de grosor. Establece y registra los ajustes para cada banda o número de pieza, y restringe el acceso del operador para que los valores validados no puedan ajustarse de forma casual.
02 — Ajustado a la sección más fina
Cuando el calibre varía dentro de una pieza o entre lotes, ajusta la receta para proteger el material más fino. Se puede corregir la soldadura inferior de la sección gruesa; quemar la sección delgada no puede.
03 — Medir, no estimar, medir
Mide el material entrante con un calibrador calibrado y registra el resultado. El grosor nominal indicado por un proveedor no es una tolerancia de producción, y las pequeñas diferencias absolutas son las que más importan en película fina.
04 — Precalentar antes de la prensa
Por encima de 2 mm, un precalentamiento estable acorta el ciclo y reduce el voltaje que el generador debe suministrar. Controla la temperatura, no solo la presencia de calor.
05 — Ajustar herramientas al calibre
Reespecificar el radio del borde del electrodo, el espacio de trabajo y el grosor del aislamiento cada vez que cambie la banda de grosor. El ferralizado heredado de otro calibre es una causa oculta común de defectos.
06 — Verificar la profundidad de soldadura por sección
Para material grueso, confirma que el fundido ha llegado a la interfaz deseada seccionando una muestra. La sola apariencia superficial no revelará una unión fría bajo una junta bien formada.
Preguntas frecuentes
¿Soldadura del material de espesor fuera de tu rango actual?
Chenghao Machinery suministra máquinas de soldadura de alta frecuencia, precalentadores, electrodos y accesorios para películas finas hasta conjuntos gruesos de varias capas. Envíanos tu especificación del material, el grosor de la pieza y los requisitos de producción para una máquina compatible y recomendaciones de proceso.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, China