
Introducción
El envase blister se utiliza ampliamente para electrónica, ferretería, productos médicos, bienes de consumo, juguetes y productos minoristas. Proporciona visibilidad del producto mientras ayuda a proteger los elementos del polvo, los impactos y los daños en la manipulación.
Sin embargo, la calidad del empaquetado en blíster depende de mucho más que la propia máquina de conformado. Los problemas de calentamiento, distribución de materiales, diseño de moldes, presión de conformado, recorte o sellado pueden provocar defectos visibles y pérdidas de producción.
Para los fabricantes, identificar las causas raíz de los defectos en el empaquetado de blíster es esencial para reducir la chatarra, mejorar la eficiencia de la producción y mantener una calidad consistente del producto.
Esta guía examina los defectos comunes en el empaquetado blíster, sus posibles causas y formas prácticas de prevenirlos.
¿Qué causa los defectos en el empaquetado blíster?
El envasado blíster implica varios procesos interconectados:
-
Preparación de láminas plásticas
-
Calefacción
-
Formación
-
Refrigeración
-
Recorte
-
Sellado
Un problema en cualquier etapa puede afectar al paquete final.
Las categorías de defectos comunes incluyen:
-
Defectos de conformado
-
Variación de grosor
-
Defectos superficiales
-
Problemas dimensionales
-
Defectos de recorte
-
Problemas de sellado
Antes de cambiar los parámetros de la máquina, los fabricantes deben identificar qué etapa es responsable del defecto.
1. Espesor desigual de la pared
El grosor desigual de la pared es uno de los problemas más comunes en los envases blíster termoformados.
Algunas zonas pueden volverse excesivamente delgadas, mientras que otras permanecen relativamente densas.
Posibles causas
-
Calentamiento desigual en láminas
-
Geometría compleja de moldes
-
Profundidad excesiva de conformado
-
Distribución inadecuada de materiales
-
Condiciones de conformado incorrectas
Cómo prevenirlo
Los fabricantes pueden mejorar la consistencia del grosor de las paredes mediante:
-
Optimización de las zonas de calefacción
-
Utilizando el grosor adecuado de la lámina
-
Mejora de la geometría del molde
-
Control de la temperatura de conformado
-
Pruebas de distribución de materiales antes de la producción en masa
El calentamiento uniforme es especialmente importante porque diferentes áreas de la lámina pueden necesitar distintas cantidades de calor dependiendo de la estructura del molde.
2. Conformado incompleto
El conformado incompleto ocurre cuando el plástico calentado no se adapta completamente al molde.
El resultado puede incluir:
-
Detalles faltantes
-
Cavidades poco profundas
-
Esquinas redondeadas
-
Reproducción superficial incompleta
Posibles causas
-
Temperatura de conformado insuficiente
-
Vacío insuficiente
-
Presión insuficiente
-
Mala ventilación del moho
-
Material mal posicionado
Soluciones
Comprobar:
-
Temperatura de calentamiento
-
Rendimiento del vacío
-
Sistema de presión
-
Ventilación de moho
-
Condición del material
Para formas complejas, el conformado por presión puede proporcionar mejor detalle que el conformado por vacío por sí solo.
3. Arrugas y pliegues
Las arrugas pueden aparecer en la superficie o alrededor de cavidades profundas.
Posibles causas
-
Calentamiento desigual
-
Posicionamiento incorrecto del material
-
Movimiento excesivo de la lámina
-
Diseño pobre de moldes
-
Condiciones de conformado incorrectas
Prevención
Los fabricantes deben:
-
Mejorar la posición de las hojas
-
Optimizar la distribución del calentamiento
-
Revisa la geometría del molde
-
Ajustar los parámetros de conformado
-
Mantener una calidad de material constante
Las arrugas deben investigarse antes de que se conviertan en un problema recurrente de producción.
4. Cinta
El tejido de correas ocurre cuando el exceso de material plástico forma pliegues no deseados entre cavidades adyacentes o alrededor de características complejas del molde.
Es especialmente común cuando varias cavidades se colocan muy juntas.
Posibles causas
-
Disposición pobre de cavidades
-
Control insuficiente de materiales
-
Calefacción inadecuada
-
Movimiento excesivo de materiales
-
Diseño de moldes inadecuado
Cómo reducir el tejido
Las posibles soluciones incluyen:
-
Rediseño del espaciamiento de cavidades
-
Ajuste de las zonas de calefacción
-
Mejora de la distribución de materiales
-
Modificación de la geometría del molde
-
Optimización de las condiciones de conformado
El diseño de moho suele ser uno de los factores más importantes al abordar la red persistente.
5. Grietas y descomposición de materiales
Las grietas pueden aparecer cuando el plástico se estira más allá de su capacidad de formación.
Posibles causas
-
Temperatura del material demasiado baja
-
Profundidad excesiva de conformado
-
Grosor insuficiente del material
-
Mala calidad de materiales
-
Esquinas de molde afiladas
Prevención
Los fabricantes deberían evaluar:
-
Espesor de la lámina
-
Temperatura de conformado
-
Radio de moho
-
Profundidad de cavidad
-
Características del material
Las transiciones redondeadas y la geometría adecuada del molde pueden ayudar a reducir el exceso de tensión del material.
6. Adelgazamiento excesivo en las esquinas
Las esquinas y las zonas de gran desfilado suelen experimentar un mayor estiramiento que las secciones planas.
Esto puede producir zonas muy finas que pueden debilitar el paquete.
Posibles causas
-
Diseño de cavidades profundas
-
Distribución de materiales deficiente
-
Relación de conformado excesiva
-
Perfil de calefacción incorrecto
Soluciones
Los fabricantes pueden considerar:
-
Aumento del grosor inicial de la lámina
-
Optimización del calentamiento
-
Ajuste de la geometría del molde
-
Uso de una tecnología de conformado adecuada
-
Revisión de la profundidad de cavidad
Para aplicaciones exigentes, la distribución de materiales debe evaluarse durante el desarrollo de moldes y productos.
7. Marcas superficiales y mala apariencia
El envase blister se utiliza a menudo en productos minoristas, por lo que la calidad visual es importante.
Los problemas superficiales pueden incluir:
-
Arañazos
-
Zonas aburridas
-
Textura desigual
-
Marcas no deseadas
-
Nubosidad
Posibles causas
-
Superficies de moho sucias
-
Calentamiento excesivo
-
Contaminación de materiales
-
Refrigeración incorrecta
-
Herramientas dañadas
Prevención
Inspecciona regularmente:
-
Láminas de plástico
-
Superficies de molde
-
Sistemas de calefacción
-
Herramientas de conformado
-
Entorno de producción
Mantener los moldes limpios y bien mantenidos puede mejorar significativamente la calidad de la superficie.
8. Burbujas y atrapamiento de aire
Pueden aparecer burbujas de aire o aire atrapado entre el plástico y el molde.
Posibles causas
-
Mala ventilación del moho
-
Vacío insuficiente
-
Contaminación
-
Humedad
-
Manipulación inadecuada de materiales
Soluciones
Comprobar:
-
Líneas de vacío
-
Orificios de ventilación para molde
-
Almacenamiento de materiales
-
Limpieza de las sábanas
-
Presión de vacío
La eliminación eficaz del aire es especialmente importante para productos termoformados detallados.
9. Deformación tras la formación
Una ampolla puede parecer correcta inmediatamente después de formarse, pero deformarse durante el enfriamiento o tras la retirada del molde.
Posibles causas
-
Refrigeración insuficiente
-
Esfuerzo desigual del material
-
Temperatura de conformado excesiva
-
Mal control de la temperatura del moho
-
Desmoldeo prematuro
Prevención
Los fabricantes deben establecer la estabilidad:
-
Condiciones de calefacción
-
Condiciones de refrigeración
-
Temperatura del molde
-
Procedimientos de desmoldeo
Permitir que el plástico formado se estabilice antes de retirarlo puede ayudar a mejorar la precisión dimensional.
10. Dimensiones inexactas
La variación dimensional puede causar problemas durante:
-
Sellado
-
Inserción de producto
-
Asamblea
-
Empaquetado automatizado
Posibles causas
-
Variación del grosor del material
-
Condiciones de formación inestables
-
Desgaste por moho
-
Fluctuaciones de temperatura
-
Refrigeración inconsistente
Soluciones
Los fabricantes deberían monitorizar regularmente:
-
Dimensiones del producto
-
Condición del moho
-
Grosor del material
-
Temperatura de la máquina
-
Presión de formación
El control estadístico de procesos puede ser útil para la producción de gran volumen.
11. Mala calidad de recorte
Después de formarse, normalmente hay que recortar la ampolla.
Un mal recorte puede provocar:
-
Bordes desiguales
-
Rebas
-
Material excedente
-
Dimensiones incorrectas
Posibles causas
-
Herramientas de corte desgastadas
-
Alineación incorrecta
-
Diseño pobre de moldes
-
Parámetros de corte incorrectos
Prevención
Inspecciona regularmente las herramientas de corte y asegúrate de que el proceso de corte esté correctamente alineado con el producto formado.
12. Mal sellado de ampollas
La calidad de conformado es solo una parte del proceso de envasado. La ampolla también debe estar sellada correctamente.
Los problemas comunes de sellado incluyen:
-
Enlace débil
-
Sellado incompleto
-
Sellado desigual
-
Daños materiales
-
Descascado
Posibles causas
-
Temperatura incorrecta
-
Presión insuficiente
-
Tiempo de sellado incorrecto
-
Materiales incompatibles
-
Herramientas deficientes
Los fabricantes deberían seleccionar el método de sellado en función del material de la ampolla y del material de respaldo.
Cómo prevenir defectos en el empaquetado de blíster
Prevenir defectos es más efectivo que corregirlos después de la producción.
1. Control de materias primas
Mantén la coherencia:
-
Grosor del material
-
Formulación de materiales
-
Calidad de la lámina
-
Condiciones de almacenamiento
2. Optimizar el calentamiento
El calentamiento debe proporcionar un perfil de temperatura adecuado en toda la lámina.
Evita asumir que un ajuste de temperatura es adecuado para cada producto.
3. Mantener el sistema de vacío
Comprobar:
-
Presión de vacío
-
Líneas de vacío
-
Conexiones
-
Válvulas
-
Ventilación de moho
Una pequeña fuga de vacío puede afectar la consistencia de la formación.
4. Mantenimiento de moldes y herramientas
Inspecciona regularmente los moldes para:
-
Desgaste
-
Daños
-
Contaminación
-
Ventilaciones bloqueadas
-
Cambios dimensionales
El estado del moldeado tiene un impacto directo en la calidad del conformado.
5. Estandarizar los parámetros de la máquina
Documenta parámetros importantes como:
-
Temperatura de calentamiento
-
Tiempo de calentamiento
-
Condiciones de vacío
-
Presión
-
Tiempo de enfriamiento
-
Ajustes de recorte
Un proceso estandarizado facilita el control de la producción.
Una lista práctica de calidad para envases blíster
Antes de comenzar la producción en masa, los fabricantes deben verificar:
-
Especificación de materiales
-
Espesor de la lámina
-
Uniformidad de la calefacción
-
Condición del moho
-
Rendimiento del vacío
-
Presión de formación
-
Rendimiento de refrigeración
-
Dimensiones del producto
-
Calidad de recorte
-
Resistencia al sellado
Probar estos factores con antelación puede evitar grandes cantidades de embalaje defectuoso.
¿Cuándo deberías modificar el molde?
No todos los problemas de conformado pueden resolverse cambiando los parámetros de la máquina.
Si un defecto aparece repetidamente en la misma zona a pesar de condiciones de procesamiento estables, puede que sea necesario revisar el diseño del molde.
Las posibles modificaciones en el moho incluyen:
-
Ajuste de la geometría de la cavidad
-
Mejora de la ventilación
-
Cambio de ángulos de tiro
-
Aumento del radio de las esquinas
-
Modificación del espaciado de cavidades
La optimización del molde debe realizarse junto con la evaluación de maquinaria y material.
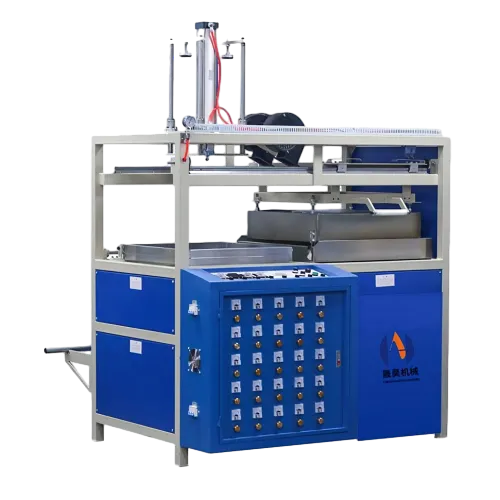
Elegir el equipo adecuado para formar ampollas
Una máquina fiable para formar ampollas debe proporcionar un control estable sobre:
-
Calefacción
-
Formación
-
Vacío
-
Presión
-
Refrigeración
Para los fabricantes que producen envases complejos, el equipo también debe soportar herramientas adecuadas y personalización de procesos.
La máquina debe seleccionarse en función de:
-
Tamaño del producto
-
Tipo de material
-
Espesor de la lámina
-
Diseño de cavidades
-
Volumen de producción
-
Automatización requerida
¿Por qué elegir Chenghao para soluciones de envasado blíster?
Chenghao Machinery ofrece soluciones de equipos para aplicaciones de conformado, sellado y soldadura de plásticos.
Las capacidades de su producto incluyen:
-
Máquinas de formador de ampollas
-
Máquinas de sellado por ampollas
-
Máquinas de alta frecuencia
-
Equipos de soldadura de plástico
-
Máquinas ultrasónicas
-
Maquinaria personalizada
Para los fabricantes que experimentan defectos repetidos en el empaquetado de blíster, la solución correcta puede implicar una combinación de análisis de materiales, optimización de parámetros de la máquina, mejora del molde y configuración del equipo.
Chenghao puede ayudar a evaluar los requisitos de producción y desarrollar una solución de embalaje adecuada.
Conclusión
Los defectos en el empaquetado de blíster pueden deberse a muchos factores diferentes, incluyendo variación de materiales, calentamiento desigual, bajo rendimiento al vacío, diseño del molde, condiciones de refrigeración, recorte y sellado.
La forma más eficaz de mejorar la calidad es tratar todo el proceso de conformado como un solo sistema.
Los fabricantes deberían centrarse en:
-
Materias primas consistentes
-
Calentamiento estable
-
Vacío y presión fiables
-
Diseño adecuado del molde
-
Refrigeración controlada
-
Recorte preciso
-
Sellado fiable
-
Mantenimiento preventivo de equipos
Al controlar sistemáticamente estos factores, los fabricantes pueden reducir la chatarra, mejorar la apariencia del embalaje y lograr una producción más constante.
Contacta con Chenghao Machinery para hablar sobre tus retos con el envasado blíster y encontrar una solución de conformado o sellado adaptada a tus necesidades de producción.